NGÔN NGỮ


Trang chủ / Tin tức / Tin tức trong ngành / Gia công nhôm CNC: Dung sai, Hợp kim, Chi phí và Hướng dẫn lựa chọn nhà cung cấp
Gia công nhôm CNC là phương pháp sản xuất đáng tin cậy nhất để đạt được dung sai chặt chẽ, độ hoàn thiện bề mặt tuyệt vời và chất lượng bộ phận có thể lặp lại trên các bộ phận bằng nhôm. Nhôm cắt nhanh hơn khoảng hai đến ba lần so với thép, đòi hỏi ít công suất trục chính hơn và tạo ra các bộ phận có trọng lượng khoảng 35% so với các bộ phận thép tương đương. Đối với các lần chạy nguyên mẫu, lô trung bình và sản xuất số lượng lớn, nhôm gia công CNC mang lại sự kết hợp mạnh mẽ nhất giữa tốc độ, độ chính xác về kích thước và hiệu quả chi phí. Nếu bạn cần các bộ phận bằng nhôm được giữ ở mức /-0,01 mm hoặc độ hoàn thiện bề mặt Ra 0,8 um thì gia công CNC là con đường thực tế để đạt được điều đó.
Nhiều nhà sản xuất hiện nay kết hợp đúc nhôm với gia công hoàn thiện CNC để tiết kiệm thời gian và tiền bạc. Bước đúc tạo thành hình dạng gần như lưới một cách nhanh chóng, trong khi gia công hoàn thiện các kích thước quan trọng, lỗ bu lông, bề mặt bịt kín và các đường viền được kiểm soát chính xác. Tại Ninh Ba Beilun Youyuan Machinery Manufacturing, cùng một nhà máy xử lý cả hai hoạt động, giúp rút ngắn thời gian sản xuất và cung cấp cho khách hàng một đối tác có trách nhiệm từ nguyên liệu thô đến thành phần thành phẩm.
Tại sao Nhôm là lựa chọn mặc định cho các bộ phận gia công CNC
Nhôm là kim loại màu được gia công rộng rãi nhất và lý do rất dễ hiểu. Mật độ của nhôm là 2,70 g/cm3, bằng khoảng 1/3 so với 7,85 g/cm3 của thép , trực tiếp cắt giảm trọng lượng của bộ phận mà không ảnh hưởng đến độ bền trong hầu hết các ứng dụng kỹ thuật. Với ngành công nghiệp ô tô và hàng không vũ trụ đang thúc đẩy giảm trọng lượng, đặc tính duy nhất này thúc đẩy nhu cầu lớn về nhôm gia công CNC.
Nhôm cũng duy trì lớp oxit hình thành tự nhiên (Al2O3) để bảo vệ kim loại khỏi sự ăn mòn của khí quyển. Trong hầu hết các môi trường công nghiệp, các bộ phận bằng nhôm được gia công CNC không yêu cầu sơn hoặc mạ chỉ để chống ăn mòn. Anodizing vẫn được khuyến khích khi cần có vẻ ngoài thẩm mỹ, mã màu hoặc khả năng chống mài mòn.
Khả năng gia công của nhôm là một lợi thế quyết định khác. 6061-T6, cấp độ gia công phổ biến nhất, có khả năng gia công gần 90% so với đồng thau cắt tự do, là tiêu chuẩn truyền thống. Điều này có nghĩa là nhôm có thể được phay và tiện ở tốc độ cắt cao với tải trọng trục chính vừa phải, rút ngắn thời gian chu kỳ và giảm chi phí trên mỗi bộ phận ngay cả khi giá nguyên liệu thô tính trên mỗi kg cao hơn thép.
- Độ dẫn nhiệt: 6061-T6 dẫn nhiệt ở mức 167 W/mK, gấp gần sáu lần so với thép không gỉ 304, lý tưởng cho tản nhiệt, vỏ động cơ và các bộ phận quản lý nhiệt.
- Độ dẫn điện: Nhôm có độ dẫn điện khoảng 61% so với đồng nhưng trọng lượng nhẹ hơn một nửa, vì vậy nó thường được chọn làm giá đỡ mang dòng và các bộ phận vỏ.
- Khả năng tái chế: Nhôm có thể được tái chế vô thời hạn mà không làm mất đi các đặc tính cơ học của nó và việc nấu chảy lại chỉ tiêu thụ khoảng 5% năng lượng cần thiết để sản xuất nhôm sơ cấp.
Hợp kim nhôm phổ biến cho gia công CNC: Thuộc tính và lựa chọn
Không phải tất cả các máy hợp kim nhôm đều giống nhau. Hợp kim bạn chọn sẽ xác định độ bền, khả năng chống ăn mòn, dễ cắt và chi phí bộ phận cuối cùng. Bảng dưới đây tóm tắt các cấp độ được chỉ định thường xuyên nhất cho các bộ phận bằng nhôm được gia công bằng máy CNC.
| hợp kim | Độ bền kéo (MPa) | Khả năng gia công | Chống ăn mòn | Ứng dụng điển hình |
|---|---|---|---|---|
| 6061-T6 | 310 | Xuất sắc (90%) | Tốt | Khung kết cấu, phụ tùng ô tô, linh kiện thủy lực |
| 7075-T6 | 572 | Xuất sắc (90%) | Công bằng | Giá đỡ hàng không vũ trụ, các bộ phận chịu ứng suất cao |
| 2024-T4 | 450 | Tốt | Công bằng | Kết cấu máy bay, bộ phận chịu mỏi |
| 5052-H32 | 228 | Công bằng (70%) | Tuyệt vời | Thùng nhiên liệu, bộ phận hàng hải, vỏ kim loại |
| 6063-T5 | 215 | Tốt | Tuyệt vời | Cấu hình ép đùn, vỏ, bộ phận trang trí |
Đối với hầu hết các ứng dụng gia công CNC, 6061-T6 là điểm khởi đầu tốt nhất bởi vì nó cân bằng sức mạnh, khả năng gia công, khả năng chống ăn mòn và chi phí. Khi bộ phận chịu ứng suất cao và trọng lượng rất quan trọng, 7075-T6 cung cấp độ bền kéo cao hơn khoảng 85% nhưng chi phí cao hơn khoảng 30% và giảm khả năng chống ăn mòn. Đối với các bộ phận tiếp xúc với môi trường biển hoặc hóa chất, 5052 có khả năng chống ăn mòn mạnh hơn nhưng có độ bền thấp hơn và yêu cầu thông số cắt chậm hơn một chút.
Nếu lộ trình sản xuất dự định là đúc khuôn thay vì gia công từ thanh rắn thì việc lựa chọn hợp kim sẽ thay đổi. Các bộ phận đúc thường sử dụng hợp kim nhôm-silic A380 hoặc A383, có khả năng đúc tuyệt vời nhưng độ dẻo thấp hơn so với 6061-T6. Đúc khuôn nhôm tạo ra hình dạng gần như lưới và sau đó gia công CNC sẽ xác định các kích thước quan trọng mà việc đúc đơn thuần không thể đảm bảo về mặt kinh tế.
Quy trình gia công CNC được sử dụng cho các bộ phận bằng nhôm
Năm phương pháp gia công CNC là phổ biến nhất đối với các bộ phận bằng nhôm. Mỗi loại tạo ra hình dạng, dung sai và đặc điểm bề mặt khác nhau.
Phay CNC 3 trục
Phay 3 trục là công cụ chính cho các bộ phận bằng nhôm, với dụng cụ cắt di chuyển dọc theo trục X, Y và Z. Nó xử lý các tấm phẳng, khối vuông, túi và hầu hết các hình dạng khung. Đối với các bộ phận có hơn 90% vật liệu được loại bỏ từ một phía, gia công 3 trục hầu như luôn là lựa chọn rẻ nhất.
Phay CNC 5 trục
Phay 5 trục nghiêng bàn hoặc đầu để tiếp cận bộ phận từ bất kỳ hướng nào. Điều này làm giảm số lượng thiết lập cho các hình dạng phức tạp, cải thiện độ hoàn thiện bề mặt và tạo ra các đường cắt bên dưới và các rãnh bên trong. Đối với các cánh tuabin, cánh quạt và khối đa tạp phức tạp, gia công nhôm 5 trục là con đường được ưu tiên ngay cả khi tốc độ máy cao hơn.
tiện CNC
Tiện tạo ra các bộ phận tròn như trục, ống lót và các bộ phận piston. Nhôm tiện rất tốt và tiện tốc độ cao có thể đạt được dung sai kích thước tuyệt vời với bề mặt hoàn thiện rất mịn. Máy tiện CNC với dụng cụ trực tiếp cũng có thể thực hiện các nguyên công phay và khoan trong một lần kẹp.
Khoan và khai thác
Khoan và khai thác are the most common secondary operations on aluminum. Because aluminum forms long, stringy chips, correct drill geometry and chip evacuation are critical. Spiral-flute taps are standard for internal threads in aluminum; thread forming taps are used for some applications where chip removal is not desired. Tapping depth, hole depth, and speed control are the main factors that affect thread quality.
Gia công CNC Thụy Sĩ
Máy tiện kiểu Thụy Sĩ được sử dụng cho các bộ phận có đường kính nhỏ với dung sai chặt chẽ, thường dưới 32 mm. Chúng mang lại độ đồng tâm tuyệt vời và có thể tạo ra các biên dạng phức tạp chỉ trong một lần chạy, rất có giá trị đối với các chốt, phụ kiện và vỏ cảm biến nhỏ.
Đúc khuôn cộng với gia công hoàn thiện CNC
Một phương pháp kết hợp ngày càng được sử dụng nhiều trong sản xuất hàng loạt là đúc khuôn ở dạng thô và sau đó chỉ gia công CNC các mặt quan trọng. Bước đúc khuôn có chi phí trên mỗi bộ phận thấp hơn nhiều so với việc loại bỏ tất cả vật liệu khỏi thanh rắn và bước gia công sẽ tăng thêm độ chính xác mà việc đúc riêng không thể giữ được. Đây là cách tiếp cận được ưa chuộng bởi các nhà sản xuất sản xuất linh kiện ô tô, thủy lực và điện với số lượng từ 1.000 chiếc trở lên mỗi năm.
Những cân nhắc gia công chính khi cắt nhôm
Gia công CNC nhôm dễ tha thứ hơn gia công thép, nhưng các vấn đề cụ thể vẫn phát sinh trong quá trình sản xuất. Hiểu rõ sự hình thành phoi, mài mòn dụng cụ, giãn nở nhiệt và sử dụng chất làm mát giúp tránh các chi tiết vụn và sự chậm trễ không cần thiết.
- Sự hình thành và sơ tán chip: Nhôm nguyên chất tạo ra một mảnh dây dài có thể quấn quanh trục xoay và làm hỏng bề mặt. Dao cắt có lực cắt cao, tốc độ trục chính cao và khả năng ăn khớp xuyên tâm sâu sẽ bẻ phoi thành các phần nhỏ. Cắt khô hoặc sử dụng chất làm mát dạng phun sương cũng giúp ngăn chặn hiện tượng hàn phoi.
- Lựa chọn công cụ: Dao phay ngón cacbua có rãnh được đánh bóng là tiêu chuẩn cho gia công nhôm thông thường. Để sản xuất số lượng lớn, dụng cụ kim cương đa tinh thể (PCD) có tuổi thọ lâu hơn đáng kể và có thể duy trì kích thước chặt chẽ hơn. Độ lệch của dụng cụ thường là hạn chế chính, do đó, đầu cặp dụng cụ ngắn và cứng được ưu tiên sử dụng.
- Sự giãn nở nhiệt: Nhôm giãn nở ở tốc độ 23 um/m/độ C, xấp xỉ gấp đôi so với thép. Các bộ phận chính xác được gia công ở nhiệt độ phòng có thể vượt quá giới hạn cho phép trong một xưởng không được kiểm soát. Đối với dung sai dưới /-0,01 mm, nên sử dụng môi trường gia công được kiểm soát nhiệt độ.
- Chiến lược làm mát: Chất làm mát bằng lũ là phương pháp phổ biến nhất đối với nhôm; nó loại bỏ nhiệt và xả chip. Bôi trơn số lượng tối thiểu (MQL) là giải pháp thay thế khô sử dụng sương mù mịn và phổ biến trong gia công tốc độ cao. Sự lựa chọn ảnh hưởng đến thời gian chu kỳ, độ sạch của bộ phận và tuổi thọ của dụng cụ.
- Sự hình thành gờ: Vết cắt cuối cùng trên mép bộ phận thường để lại vết gờ. Tất cả các máy vát mép, máy cắt bước tiến cao và trạm mài giũa chuyên dụng đều giúp tạo ra các cạnh sạch mà không cần phải thực hiện thao tác thủ công chậm chạp.
Trong thực tế, hầu hết các vấn đề gia công nhôm đều liên quan đến tốc độ tiến dao và khoảng cách dụng cụ. Ví dụ, máy nghiền ngón 6 mm ở 6061-T6 chạy ở tốc độ 12.000 vòng/phút với bước tiến 0,05 mm trên mỗi răng sẽ loại bỏ phoi hiệu quả, trong khi cùng một dụng cụ ở tốc độ 4.000 vòng/phút với 0,02 mm trên mỗi răng thường nạp phoi vào các me và tạo ra độ bóng bề mặt kém. Cửa hàng điều chỉnh các thông số cắt cho từng hợp kim và loại dụng cụ sẽ cung cấp các bộ phận nhất quán hơn.
Dung sai gia công nhôm CNC và độ hoàn thiện bề mặt
Nhôm gia công CNC có thể có dung sai từ /-0,10 mm đối với các bộ phận thương mại tiêu chuẩn xuống đến /-0,005 mm đối với các bộ phận được tiện chính xác hoặc được mài. Dung sai có thể đạt được phụ thuộc vào hoạt động, kích thước bộ phận và độ cứng của toàn bộ hệ thống gia công, không chỉ bộ điều khiển CNC.
| hoạt động | Dung sai tiêu chuẩn | Dung sai chính xác | Độ nhám bề mặt (Ra) |
|---|---|---|---|
| phay 3 trục | /-0,05 mm | /-0,015 mm | 1,6 ừm |
| phay 5 trục | /-0,025 mm | /-0,008 mm | 0,8 ừm |
| tiện CNC | /-0,025 mm | /-0,005 mm | 0,4 ừm |
| mài | /-0,005 mm | /-0,002mm | 0,2 ừm |
| Gia công đúc khuôn | /-0,10 mm | /-0,01mm | 1,6 ừm |
Các tùy chọn xử lý sau phổ biến cho nhôm gia công bao gồm anodizing loại II (thường là lớp phủ 20-25 um) để chống ăn mòn và tạo vẻ ngoài, anodizing cứng (loại III) để chống mài mòn, sơn tĩnh điện để có màu sắc bền và mạ niken điện phân cho các ứng dụng có vấn đề về độ dẫn điện hoặc khả năng hàn. Bề mặt hoàn thiện ảnh hưởng trực tiếp đến các lựa chọn sau xử lý này: bề mặt Ra 0,8 um mịn tạo ra lớp anod hóa đồng nhất, trong khi bề mặt được phay thô có thể tạo ra độ dày lớp phủ không đồng đều.
Đối với các bề mặt bịt kín, độ hoàn thiện bề mặt được khuyến nghị thường là Ra 0,8 um đến 1,6 um. Các mặt tiếp xúc của miếng đệm quá thô không thể bịt kín đúng cách dưới áp lực, trong khi các bề mặt quá nhẵn đôi khi có thể làm giảm ma sát cần thiết để một số vật liệu miếng đệm giữ nguyên vị trí.
Cách thức đúc khuôn và gia công CNC phối hợp với nhau cho các bộ phận bằng nhôm
Khi khối lượng lớn và hình dạng bộ phận phức tạp, việc gia công mọi thứ từ thanh nhôm nguyên khối trở nên kém hấp dẫn về mặt kinh tế. Một cách tiếp cận đơn giản hơn là bắt đầu với phôi đúc sẵn đã gần giống với hình dạng cuối cùng, sau đó chỉ gia công các mặt chức năng. Quá trình kết hợp này có thể giảm lãng phí vật liệu từ 60-70% và cắt giảm thời gian gia công 40-50% so với gia công từ phôi rắn.
Sự đánh đổi là chi phí sử dụng dụng cụ trả trước. Một khuôn đúc nhôm có giá từ 5.000 USD đến 50.000 USD tùy thuộc vào số lượng khoang và độ phức tạp. Đối với khối lượng hàng năm trên khoảng 1.000 chiếc, chi phí khuôn thường được phục hồi thông qua giá mỗi đơn vị thấp hơn. Đối với khối lượng thấp hơn, gia công từ thanh vẫn là lựa chọn tốt hơn.
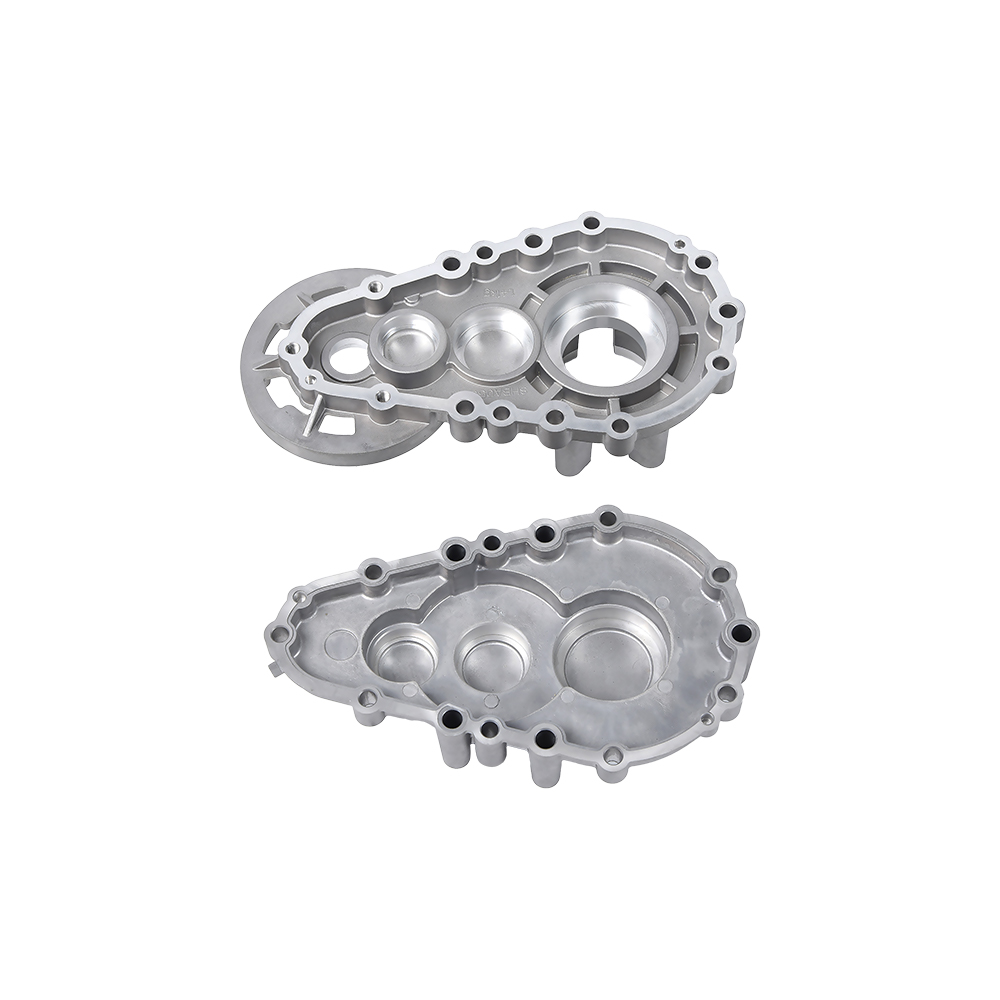
 Thân hộp số đúc nhôm cho máy cấy lúa Thân hộp số này được chế tạo bằng phương pháp đúc khuôn nhôm, thích hợp cho các máy móc nông nghiệp như máy cấy lúa. Quá trình này đảm bảo kích thước và độ bền chính xác, khiến nó trở thành bộ phận đáng tin cậy cho hệ thống truyền động. Xem sản phẩm →
Tại Ninh Ba Beilun Youyuan Machinery Manufacturing, công ty kết hợp dụng cụ, khuôn đúc và gia công CNC dưới một mái nhà. Kết quả là một dây chuyền sản xuất liên tục: xưởng đúc khuôn tạo ra hình dạng gần như lưới, và xưởng máy hoàn thiện nó theo dung sai bản vẽ. Khách hàng nhận được một bộ phận đã hoàn thiện chứ không phải một bộ phận phôi cần có sự phối hợp riêng của nhà cung cấp. Sự sắp xếp như vậy có ý nghĩa quan trọng đối với vỏ hộp số và hộp truyền động trong đó nhiều mặt bu lông, lỗ khoan và bề mặt bịt kín phải đáp ứng các thông số kỹ thuật chặt chẽ.
Ngoài một xưởng máy tiêu chuẩn, hoạt động này còn cải thiện tính nhất quán của các bộ phận. Các nhà cung cấp vật đúc tự gia công các bộ phận của mình có thể phân loại phế liệu, điều chỉnh các thông số đúc và bù đắp cho những thay đổi kích thước nhỏ trước khi chúng đến chương trình CNC. Điều này làm cho toàn bộ quá trình sản xuất ổn định hơn và giảm số lượng các bộ phận cuối cùng bị từ chối.
Đối với các dự án đã sử dụng tính năng truyền, Ưu điểm của đúc nhôm bao gồm tỷ lệ sản xuất cao và chi tiết bề mặt tuyệt vời. Khi gia công hoàn thiện CNC được thêm lên trên, bộ phận đó sẽ nhận được cả lợi ích kinh tế của việc đúc và độ chính xác của gia công.
Ứng dụng của các bộ phận nhôm gia công CNC
Các thành phần nhôm gia công CNC xuất hiện ở hầu hết các lĩnh vực công nghiệp. Các loại phổ biến nhất bao gồm:
Ô tô và xe năng lượng mới
Giá đỡ động cơ, vỏ hộp số, tấm tản nhiệt, giá đỡ cảm biến, vỏ pin và các bộ phận kết cấu động cơ là tiêu chuẩn. Tỷ lệ độ bền trên trọng lượng cao của nhôm trực tiếp cải thiện phạm vi hoạt động của xe bằng cách giảm trọng lượng tổng thể. Mỗi lần giảm 100 kg trọng lượng xe trên xe điện có thể tăng thêm khoảng 10-15 km quãng đường lái xe , làm cho nhôm trở thành một lựa chọn hiển nhiên cho các chương trình giảm khối lượng. Ví dụ, các nhà sản xuất xe điện đã thay thế giá đỡ ổ trục bằng thép bằng khuôn đúc nhôm, sau đó được gia công CNC để giữ dung sai ổ trục là /-0,02 mm.
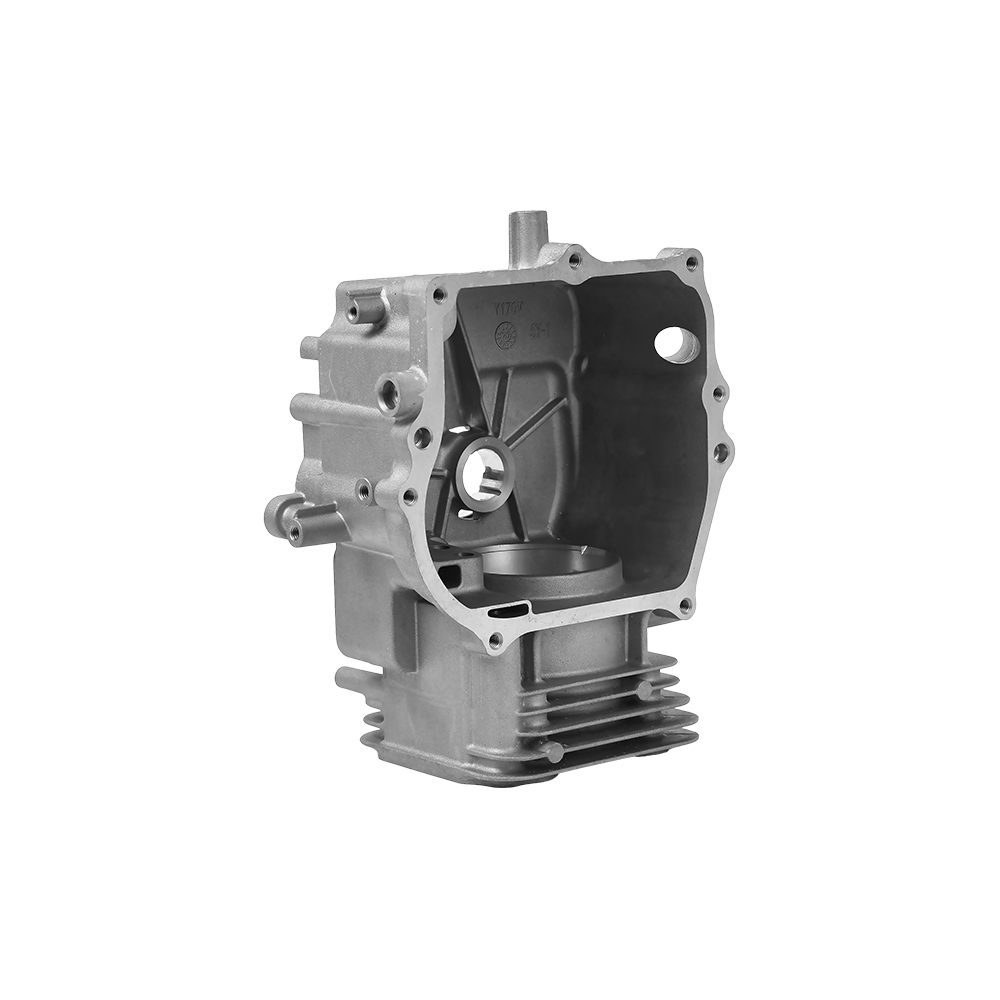
 Crankcase xe máy được làm bằng nhôm đúc Ca-te xe máy này được sản xuất bằng phương pháp đúc nhôm, mang lại độ bền và đặc tính nhẹ. Nó rất cần thiết cho việc lắp ráp động cơ, đòi hỏi phải gia công CNC tiếp theo để có các lỗ và ren chính xác. Xem sản phẩm →
Dụng cụ điện và động cơ nhỏ
Cácte xe máy, hộp truyền động và vỏ động cơ thường được đúc và sau đó được gia công. Những bộ phận này cần lỗ ren, lỗ ổ trục và mặt đệm, tất cả đều được sản xuất tiết kiệm nhất bằng cách gia công sau khi đúc. Logic tương tự cũng áp dụng cho hộp số máy xới siêu nhỏ và các bộ phận của máy trồng trọt.
Thủy lực và khí nén
Van thủy lực, khối van, thân điều chỉnh và phụ kiện khí nén dựa vào nhôm để có trọng lượng nhẹ và chống ăn mòn. Gia công CNC tạo ra các lỗ bên trong và cổng ren để kiểm soát dòng chất lỏng. Nhiều thân van được kiểm tra áp suất sau khi gia công để xác nhận rằng chúng đáp ứng cấp áp suất quy định.
 Van thủy lực đúc nhôm để kiểm soát chất lỏng Van thủy lực này được làm từ nhôm đúc, có khả năng chống ăn mòn và kết cấu nhẹ. Nó được sử dụng trong các hệ thống kiểm soát chất lỏng, với các đường dẫn bên trong được gia công theo thông số kỹ thuật chính xác. Xem sản phẩm →
Quản lý điện tử và nhiệt
Tản nhiệt, vỏ đèn LED và vỏ điện tử thường được gia công CNC hoặc đúc từ nhôm. Vì nhôm tản nhiệt hiệu quả nên những bộ phận này được sử dụng trong bộ nguồn, bộ biến tần và bộ điều khiển động cơ. Tính thấm từ thấp của nhôm cũng làm cho nó phù hợp với vỏ cảm biến nơi vật liệu không được can thiệp vào từ trường.
Máy móc nông nghiệp
Các bộ phận của máy cấy lúa, vỏ trục khuỷu và hộp số thường được đúc và gia công. Những bộ phận này cần độ kín đáng tin cậy, lắp bu lông và khả năng thay thế lẫn nhau về kích thước. Gia công CNC tạo ra các khớp nối nhất quán và bề mặt nhẵn giúp giảm hao mòn và rò rỉ trên hiện trường.
Linh kiện thiết bị y tế
Vỏ và giá đỡ dụng cụ bằng nhôm được sử dụng trong các thiết bị y tế cầm tay, nơi có trọng lượng và khả năng chống ăn mòn quan trọng. Gia công CNC mang lại cho thiết bị một bề mặt mịn và kích thước chính xác, đồng thời anodizing mang lại lớp hoàn thiện sạch sẽ có thể chịu được việc làm sạch nhiều lần.
Cách chọn nhà cung cấp nhôm gia công CNC
Việc lựa chọn nhà cung cấp phù hợp cho nhôm gia công CNC đòi hỏi nhiều hơn là chỉ so sánh báo giá. Các yếu tố sau đây xác định một cách nhất quán liệu một dự án có thành công hay gặp phải các vấn đề về chất lượng và sự chậm trễ.
- Yêu cầu đường bao gia công và công suất trục chính: Một số cửa hàng đạt hành trình tối đa 600 mm trên X, trong khi những cửa hàng khác giữ hành trình 1.000 mm trở lên. Biết liệu phần lớn nhất của bạn có phù hợp hay không trước khi bạn đưa ra đơn đặt hàng.
- Yêu cầu dung sai và dữ liệu hoàn thiện bề mặt: Nhà cung cấp có thẩm quyền sẽ cho bạn biết mức dung sai mà họ đưa ra trong quá trình sản xuất chứ không chỉ những gì có thể. Đối với các bộ phận bằng nhôm, hãy tìm /-0,01 mm trên các lỗ quan trọng và Ra 0,8 um trên các mặt bịt kín.
- Kiểm tra danh sách máy: Máy CNC, trung tâm phay, trung tâm tiện, máy cắt dây tạo nên năng lực của xưởng. Nếu xưởng cũng có phương pháp đúc khuôn, nó có thể tạo ra các hình dạng gần như lưới cho khối lượng công việc lớn. Máy móc Ninh Ba Beilun Youyuan liệt kê số lượng đúc khuôn và gia công CNC trong hệ thống sản xuất của mình.
- Tìm kiếm công cụ và đúc tích hợp: Một nhà cung cấp có thể sản xuất dụng cụ, đúc bộ phận và gia công, đó là đối tác mạnh để sản xuất số lượng lớn. Điều này làm giảm chi phí phối hợp và giúp kiểm soát chất lượng dễ dàng hơn.
- Đánh giá việc thiết lập kiểm tra: Các công cụ tiêu chuẩn bao gồm thước cặp, thước micromet, thước đo chiều cao và thiết bị CMM. Nhà cung cấp phải có khả năng cung cấp báo cáo chiều với sản phẩm đầu tiên.
- Kiểm tra với thứ tự mẫu: Luôn chạy một lô nhỏ hoặc nguyên mẫu trước khi yêu cầu số lượng sản xuất. Điều này xác minh quy trình gia công, đóng gói và thời gian phản hồi trước khi cam kết vốn lớn.
Đối với người mua tìm nguồn cung ứng các bộ phận nhôm ở Trung Quốc, vị trí nhà máy rất quan trọng. Nhà cung cấp phải chứng minh hồ sơ theo dõi trong nhóm bộ phận cụ thể: ô tô, thủy lực, nông nghiệp hoặc điện. Ví dụ về một công ty gia công và đúc khuôn được thành lập ở Ninh Ba, với hơn một thập kỷ kinh nghiệm sản xuất, cho thấy giá trị của sự liên kết giữa dòng sản phẩm của nhà cung cấp và ứng dụng của khách hàng.
Trình điều khiển chi phí trong gia công nhôm CNC
Hiểu được tiền sẽ đi đâu giúp người mua thương lượng được mức giá phù hợp và tránh phải trả quá nhiều cho những yêu cầu không liên quan.
| Trình điều khiển chi phí | Tác động đến chi phí một phần | Làm thế nào để giảm nó |
|---|---|---|
| Lớp vật liệu | 7075-T6 đắt hơn khoảng 30-40% so với 6061-T6 | Sử dụng 6061-T6 trừ khi thiết kế yêu cầu cường độ cụ thể |
| Dụng cụ đúc khuôn | 5.000-50.000 USD mỗi bộ khuôn | Chỉ sử dụng phương pháp đúc khi khối lượng phù hợp với chi phí gia công |
| Thời gian gia công | Thường là khoản mục chi phí lớn nhất | Giảm thiểu số lượng thiết lập và đường dẫn cắt; thiết kế cho 3 trục nếu có thể |
| Xử lý bề mặt | Thêm từ 0,5 đến 3 USD mỗi bộ phận tùy theo loại | Chỉ bao gồm quá trình anodizing hoặc mạ khi chức năng hoặc hình thức bên ngoài yêu cầu điều đó |
| Kiểm tra | Kiểm tra CMM đầy đủ làm tăng thêm thời gian và chi phí | Chỉ kiểm tra đầy đủ các kích thước quan trọng, sử dụng lấy mẫu thống kê cho các kích thước khác |
| số lượng | Đã sửa lỗi chi phí thiết lập và dụng cụ dàn trải trên nhiều bộ phận hơn | Tăng số lượng đặt hàng khi nhu cầu cho phép; đơn đặt hàng nhỏ mang chi phí cố định cao |
Để đưa ra một ví dụ thực tế, một khung nhôm đơn giản nặng 0,2 kg có thể tốn 2-4 USD cho một máy từ 6061-T6 với đơn hàng số lượng thấp gồm 50 chiếc. Cùng một khung đó, khi được sản xuất dưới dạng đúc khuôn và sau đó được hoàn thiện bằng CNC với số lượng 10.000 chiếc, có thể giảm xuống 0,8-1,5 USD mỗi bộ phận, ngay cả sau bước gia công.
Câu hỏi thường gặp: Câu hỏi thường gặp về Gia công nhôm CNC
Dung sai điển hình cho nhôm gia công CNC là gì?
Nhôm gia công CNC tiêu chuẩn có dung sai /-0,10 mm đối với hầu hết các bộ phận thương mại. Có thể đạt được dung sai chặt chẽ hơn /-0,01 mm bằng cách thiết lập và kiểm soát nhiệt độ cẩn thận. Mài chính xác có thể đạt tới /-0,002 mm nhưng làm tăng thêm chi phí đáng kể cho mỗi bộ phận.
Gia công nhôm CNC có thể đạt được độ hoàn thiện giống như gương không?
Có, lớp hoàn thiện giống như gương đòi hỏi sự kết hợp giữa gia công tốc độ cao với các công cụ được đánh bóng tinh xảo và thường là quá trình xử lý sau như đánh bóng hoặc tiện kim cương. Phay CNC tiêu chuẩn cho Ra 0,8-1,6 um, mịn nhưng không giống gương. Đối với các bề mặt trang trí, anodizing hoặc đánh bóng thường được thêm vào.
Gia công nhôm CNC mất bao lâu cho một bộ phận thông thường?
Đối với khung đơn giản, thời gian thực hiện thường là 3-5 ngày làm việc. Đối với các bộ phận phức tạp có gia công 5 trục và anodizing, hãy chờ 2-3 tuần. Nếu bộ phận bắt đầu dưới dạng đúc khuôn và cần dụng cụ, toàn bộ thời gian thực hiện thường là 4-6 tuần, bao gồm chế tạo dụng cụ và phê duyệt bài viết đầu tiên.
Làm cách nào để lựa chọn giữa gia công và đúc khuôn cho các bộ phận bằng nhôm?
Quyết định phụ thuộc vào khối lượng và hình học. Đối với số lượng dưới khoảng 500 chiếc, gia công từ thanh sẽ tiết kiệm hơn. Đối với 1.000 chiếc trở lên, với hình dạng gần như phức tạp, việc đúc khuôn cộng với gia công hoàn thiện bằng CNC sẽ tiết kiệm tiền. Sự khác biệt chủ yếu là chi phí dụng cụ của khuôn đúc.
Tôi nên chỉ định 6061-T6 hay 7075-T6 cho nhôm gia công CNC?
Sử dụng 6061-T6 cho các bộ phận, bộ phận máy và vỏ máy có mục đích chung. Chọn 7075-T6 khi bộ phận chịu tải cao, chẳng hạn như giá đỡ hàng không vũ trụ hoặc phần ứng có độ bền cao và khi chi phí bổ sung hợp lý. Độ bền kéo của 7075 là 572 MPa so với 310 MPa của 6061, nhưng chi phí và khả năng chống ăn mòn kém thuận lợi hơn.
Nhôm gia công CNC có hàn được không?
Có, nhôm có thể được hàn bằng phương pháp TIG hoặc MIG. Tuy nhiên, nhiệt hàn có thể làm thay đổi tính chất cơ học của vật liệu nền, đặc biệt là ở vùng chịu ảnh hưởng nhiệt. Nếu bộ phận được gia công sau khi hàn, ứng suất hàn và biến dạng cần được xem xét cẩn thận. Hầu hết các nhà cung cấp nhôm gia công CNC đều tránh hàn trừ khi thiết kế không có giải pháp thay thế.
Làm thế nào để biết bộ phận nhôm gia công CNC của tôi có bị ăn mòn hay không?
Nhôm chống ăn mòn trong khí quyển tốt, nhưng nó có thể bị ăn mòn điện khi kết hợp với thép hoặc đồng trong môi trường ẩm ướt. Mỗi loại anodizing, anodizing kín hoặc sơn tĩnh điện đều mang lại sự bảo vệ bổ sung. Nếu bộ phận hoạt động ngoài trời hoặc gần biển, hãy chỉ định lớp phủ anod dày hơn.
Bài học cuối cùng về Gia công nhôm CNC
Gia công nhôm CNC là một quá trình sản xuất trưởng thành và đáng tin cậy. Mật độ thấp, khả năng chống ăn mòn tự nhiên và khả năng gia công tuyệt vời của nhôm khiến nó trở thành vật liệu tiêu chuẩn cho các bộ phận chính xác trong ô tô, điện tử, thủy lực, nông nghiệp và thiết bị y tế. Dung sai xuống tới /-0,01 mm và độ hoàn thiện bề mặt Ra 0,8 um là hoàn toàn thực tế và nhà cung cấp tốt nhất sẽ giúp bạn chọn kết hợp quy trình và hợp kim phù hợp cho ứng dụng của bạn.
Đối với khối lượng lớn hơn, việc kết hợp đúc khuôn với gia công hoàn thiện CNC mang lại tổng chi phí thấp nhất mà không làm mất độ chính xác về kích thước. Điều quan trọng là chọn một đối tác sản xuất kiểm soát nội bộ cả bước đúc và gia công, mang lại cho bạn một điểm chịu trách nhiệm. Với nhà cung cấp phù hợp, các bộ phận bằng nhôm được gia công CNC sẽ đạt được dung sai phù hợp, đúng thời gian và với chi phí phản ánh nỗ lực sản xuất thực tế.