NGÔN NGỮ


Trang chủ / Tin tức / Tin tức trong ngành / Thành phần hợp kim nhôm A357: Giải thích về silicon, magiê và xử lý nhiệt
Nếu bản vẽ ghi rõ A357-T6 và nhà cung cấp giao A356-T6, các bộ phận vẫn sẽ được gắn chặt. Họ vẫn sẽ đo chính xác trên CMM. Họ thậm chí có thể vượt qua bài kiểm tra dự bị. Những gì họ sẽ không làm là đạt được cường độ năng suất như thiết kế giả định, và sự thiếu hụt đó có xu hướng xuất hiện vài tháng sau đó dưới dạng vỏ bị nứt, mặt bịt kín rỉ nước hoặc hỏng do mỏi ở phần trùm bu lông. Sự khác biệt về mặt hóa học là rất nhỏ trên giấy tờ, đó chính xác là lý do tại sao nó lại lọt qua khâu kiểm tra đầu vào.
Thành phần hợp kim nhôm A357, tính theo trọng lượng, là 6,5 đến 7,5% silicon, 0,40 đến 0,70% magiê, tối đa 0,20% sắt, tối đa 0,20% đồng, tối đa 0,10% mangan, tối đa 0,10% kẽm và tối đa 0,20% titan . Nhôm tạo nên sự cân bằng. So với A356, cả sàn magie và trần magie đều di chuyển lên trên, giới hạn sắt được giữ chặt hơn. Hai ca đó mang lại cường độ năng suất cao hơn khoảng 15% sau khi xử lý nhiệt T6 thích hợp.
Đó là câu trả lời ngắn gọn. Phần còn lại của bài viết này chia nhỏ từng phần tử hóa học, so sánh A357 với A356 và 356 trên các số thực, sau đó giải thích cách thức quá trình đúc và chu trình lão hóa quyết định xem hóa học đó có trở thành một bộ phận cấu trúc đáng tin cậy hay một đống phế liệu đắt tiền hay không.
Thành phần hợp kim nhôm A357: Hóa học đầy đủ, từng nguyên tố
Bảng bên dưới liệt kê các giới hạn thành phần đã công bố cho chỉ định đúc A357.0, cùng với khoảng thời gian mục tiêu thực tế mà các xưởng đúc thực sự hướng tới trong các giới hạn đó. Các giới hạn này đến từ các thông số kỹ thuật đúc nhôm tiêu chuẩn được sử dụng trong toàn ngành và những con số tương tự xuất hiện trong bảng chỉ định của Hiệp hội Nhôm và trong Sổ tay ASM, Tập 15: Đúc, vẫn là tài liệu tham khảo tiêu chuẩn cho luyện kim đúc nhôm.
| Yếu tố | Phạm vi được chỉ định (wt%) | Mục tiêu đúc thực tế | Chức năng trong phần |
|---|---|---|---|
| Silicon | 6,5 - 7,5 | 6,9 - 7,2 | Tính lưu động, khả năng chống rách nóng, khả năng đúc |
| Magie | 0,40 - 0,70 | 0,55 - 0,62 | Làm cứng tuổi thông qua kết tủa Mg2Si |
| Sắt | tối đa 0,20 | 0,10 - 0,14 | Tạp chất; kiểm soát mất độ dẻo |
| Titan | tối đa 0,20 | 0,10 - 0,15 | Tinh chế hạt, hành vi cho ăn |
| đồng | tối đa 0,20 | Dưới 0,05 | Tạp chất; trang trí chống ăn mòn |
| Mangan | tối đa 0,10 | Dưới 0,05 | Làm thay đổi hình thái pha sắt |
| kẽm | tối đa 0,10 | Dưới 0,05 | Tạp chất từ phế liệu mang sang |
| Những người khác, mỗi | tối đa 0,05 | Chỉ theo dõi | Dư lượng không xác định |
| Khác, tổng cộng | tối đa 0,15 | Chỉ theo dõi | Trần tạp chất tích lũy |
| Nhôm | Số dư | Số dư | Ma trận |
Một chi tiết khiến người mua mất cảnh giác: một số biến thể A357 cho phép bổ sung berili rất nhỏ, trong khoảng từ 0,04 đến 0,07 phần trăm, để hoàn thiện các tiểu cầu chứa sắt. Những nước khác giới hạn berili ở mức 0,0007 phần trăm và cấm nó trong thực tế. Nếu một bộ phận được dành cho một môi trường được quản lý hoặc một bộ phận gia công có các quy tắc xử lý không khí nghiêm ngặt, dòng đơn đó trên bảng thông số kỹ thuật sẽ thay đổi mà xưởng nấu chảy có thể báo cho bạn.
Mỗi phần tử thực sự làm gì bên trong vật đúc
Silicon ở mức 6,5 đến 7,5 phần trăm
Silicon là lý do tại sao hợp kim này có thể được đổ vào. Nó làm giảm phạm vi nóng chảy và đẩy hợp kim về phía eutectic nhôm-silic, có nhiệt độ gần 577 độ C. Với khoảng 7% silicon, hợp kim này có tính hypoeutectic, do đó cấu trúc hóa rắn là hỗn hợp các sợi nhánh nhôm được bao quanh bởi một mạng lưới eutectic mịn. Mạng lưới đó mang lại cho bạn tính lưu loát của thành mỏng, khả năng chống rách nóng và ứng suất co ngót thấp hợp lý.
Giảm silicon xuống dưới phạm vi và việc chạy sai và chảy nước mắt trở thành thói quen. Đẩy nó lên trên phạm vi và silicon eutectic sẽ thô lại thành các tấm hình kim hoạt động giống như các rãnh bên trong. Silicon eutectic chưa biến tính trong vật đúc A357 có thể kéo độ giãn dài xuống 40% hoặc hơn so với silicon nóng chảy đã được biến tính thích hợp, đó là lý do tại sao việc bổ sung strontium khoảng 0,010 đến 0,020% hoặc chất biến tính gốc natri là thông lệ tiêu chuẩn.
Magiê ở mức 0,40 đến 0,70 phần trăm
Magiê là nguyên tố làm cứng và lý do chính khiến A357 tồn tại dưới dạng hợp kim riêng biệt. Trong quá trình lão hóa nhân tạo, magie silicide mịn kết tủa tạo mầm trong toàn bộ ma trận nhôm và ngăn chặn chuyển động trật khớp. A356 giới hạn magiê ở mức 0,45%; A357 cho phép lên tới 0,70 phần trăm. Lượng magiê bổ sung đó làm tăng cường độ năng suất ở độ tuổi cao nhất khoảng 20 đến 30 MPa khi mọi thứ khác đều bằng nhau.
Sự đánh đổi là độ nhạy của quá trình. A357 nằm gần rìa của giới hạn hòa tan của nó, do đó, việc xử lý bằng dung dịch ngắn hoặc quá trình làm nguội không đồng đều sẽ để lại chất magie silicide không hòa tan và sau đó bộ phận này thực hiện dưới mức thông số kỹ thuật của nó trong khi vẫn vượt qua quá trình kiểm tra quang phổ đối với phôi được đưa vào.
Ủi ở mức tối đa 0,20 phần trăm
Sắt là sát thủ thầm lặng của độ dẻo. Trên khoảng 0,25% trong hợp kim silicon 7%, sắt tạo thành các tiểu cầu Al5FeSi pha beta giòn, giống như tấm và dễ bị nứt khi chịu tải. Giữ sắt ở mức 0,20 phần trăm hoặc thấp hơn và tốt nhất là 0,15 phần trăm cho công việc chất lượng cao, giữ cho những tiểu cầu đó nhỏ và ít gây hại hơn. Giới hạn sắt chặt chẽ hơn này, nhiều hơn so với magie, là điểm phân biệt hợp kim tan chảy A357 cao cấp với hợp kim thứ cấp thông thường.
Tinh chế titan và ngũ cốc
Titan ở mức 0,10 đến 0,15 phần trăm, thường được đưa vào thông qua hợp kim chính Al-5Ti-1B, hạn chế sự phát triển của hạt trong quá trình hóa rắn. Các hạt mịn được cân bằng cải thiện việc cấp liệu, phân tán độ xốp co ngót vào các lỗ nhỏ hơn và phân bố tốt hơn, đồng thời tăng cả độ bền kéo và độ giãn dài. Chất tan chảy đã được khử khí và biến tính nhưng chưa được tinh chế hạt sẽ cho thấy các hạt dạng cột thô và độ phân tán rộng hơn trong kết quả thử nghiệm cơ học.
Đồng, Mangan, Kẽm và Nhóm Dấu vết
Đồng được giới hạn ở mức 0,20 phần trăm vì nó làm giảm hiệu suất ăn mòn trong môi trường ẩm ướt hoặc nhiều muối. Mangan ở mức tối đa 0,10 phần trăm làm thay đổi pha sắt một chút nhưng không thể giải cứu được khối nóng chảy vốn đã nặng sắt. Kẽm ở mức tối đa 0,10 phần trăm phần lớn là thông số kiểm soát phế liệu. Các giới hạn chung, 0,05 phần trăm cho bất kỳ nguyên tố đơn lẻ nào không được xác định và tổng cộng 0,15 phần trăm, tồn tại để ngăn chặn các chất dư chưa biết làm thay đổi trạng thái đông đặc của hợp kim.
A357 vs A356 vs 356: Nơi các con số tách biệt
Ba hợp kim này thường được trích dẫn thay thế cho nhau và khi sửa đổi bản vẽ, chúng có thể trông giống như các biến thể văn thư. Họ không như vậy. Bảng dưới đây hiển thị các giá trị T6 được công bố điển hình; các con số thực tế di chuyển theo quá trình đúc, độ dày của mặt cắt và vị trí phiếu giảm giá được cắt từ đó.
| đặc trưng | 356-T6 | A356-T6 | A357-T6 |
|---|---|---|---|
| Magie range (wt%) | 0,20 - 0,45 | 0,20 - 0,45 | 0,40 - 0,70 |
| Sắt limit (wt%) | 0,20 - 0,35 | tối đa 0,20 | tối đa 0,20, often 0.15 |
| Độ bền kéo | Khoảng 230 MPa | Khoảng 275 MPa | Khoảng 310 MPa |
| Sức mạnh năng suất | Khoảng 165 MPa | Khoảng 205 MPa | Khoảng 255 MPa |
| Độ giãn dài | 3 - 5 phần trăm | 5 - 7 phần trăm | 4 - 6 phần trăm |
| sử dụng điển hình | Vỏ, vỏ thông thường | Kết cấu khung, bánh xe | Vỏ chịu tải cao, các bộ phận hàng không vũ trụ |
Bài đọc thực tế: nếu phân tích ứng suất của bạn giả định cường độ chảy của A357 và bạn nhận được A356, thì bạn đã âm thầm mất khoảng 50 MPa biên. Ở phần có hệ số an toàn là 3, điều đó là vô hình. Trên một bộ phận có kích thước đạt hệ số an toàn là 1,4, đó là sự khác biệt giữa việc vượt qua bài kiểm tra độ mỏi và thiết kế lại.
Xử lý nhiệt: Tại sao chỉ dùng hóa học là không đủ
Bạn có thể đánh mọi số trong Bảng 1 mà vẫn ra được phần mềm. Hợp kim chỉ đạt được cường độ quy định sau chu trình T6 ba giai đoạn và mỗi giai đoạn có một khoảng thời gian thực tế hẹp.
- Xử lý dung dịch ở nhiệt độ khoảng 540 độ C trong 6 đến 12 giờ, đủ lâu để hòa tan các pha giàu magie trở lại thành dung dịch rắn.
- Làm nguội, thường là trong nước ấm hoặc bể polyme, đủ nhanh để giữ lại dung dịch rắn siêu bão hòa nhưng đủ chậm để tránh làm cong các phần mỏng.
- Lão hóa nhân tạo ở nhiệt độ khoảng 155 đến 170 độ C trong 4 đến 8 giờ để kết tủa các hạt magie silicide mịn giúp tăng cường thực tế.
Chế độ hỏng hóc cổ điển là độ trễ dập tắt lâu hơn khả năng chịu đựng của hợp kim. Ở đây A357 nhạy hơn A356 vì lượng magiê cao hơn có nghĩa là phải giữ lại nhiều chất tan hơn trong dung dịch. Sự chậm trễ vài phút giữa việc kéo tải và chạm vào bể làm nguội có thể làm giảm cường độ chảy xuống dưới mức tối thiểu được chỉ định trong khi độ bền kéo chỉ bị ảnh hưởng nhẹ, khiến vấn đề khó được phát hiện chỉ bằng một lần kiểm tra độ cứng.
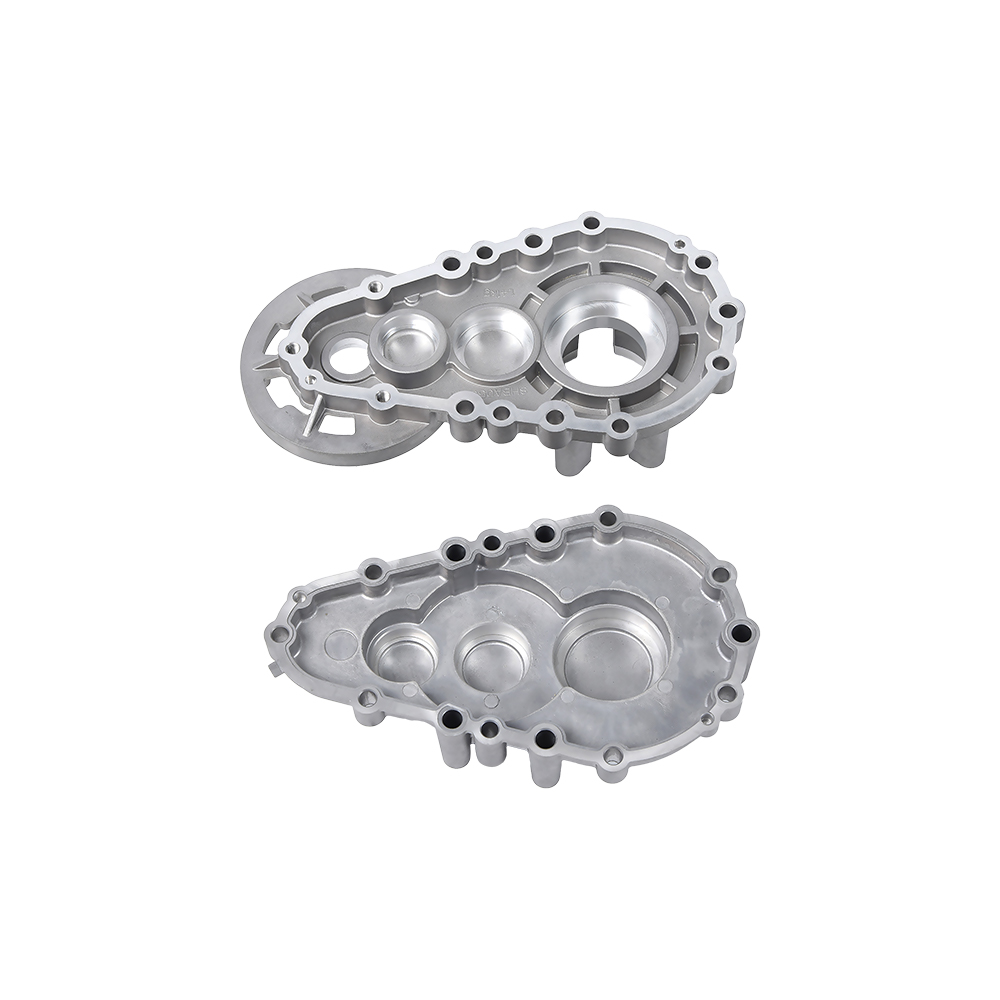
Các bộ phận xi lanh động cơ bằng nhôm được xử lý nhiệt và các vật đúc kết cấu tương tự là một minh họa điển hình cho kết quả đạt được. Hình dạng giống nhau, được đổ từ cùng một loại nóng chảy, có thể ra khỏi lò ở cường độ chảy 250 MPa hoặc 290 MPa tùy thuộc hoàn toàn vào cách quản lý quá trình làm nguội.
 Nhôm Auto Engine Cylinder Parts Phụ tùng máy cấy lúa Xem sản phẩm →
Lộ trình đúc thay đổi những gì hóa học tương tự mang lại
A357 hoàn toàn là một hợp kim thuộc họ trọng lực. Nó được đổ vào khuôn cát, vỏ đầu tư, khuôn thép vĩnh cửu và khuôn đúc áp suất thấp. Nó không phải là sự phù hợp tự nhiên cho việc đúc khuôn áp suất cao thông thường, và lý do là do khí chứ không phải hóa học.
Đúc khuôn áp suất cao lấp đầy khuôn trong một phần nghìn giây và giữ lại không khí và các sản phẩm phân hủy chất bôi trơn khuôn bên trong kim loại. Những khoảng trống đó là vô hình cho đến khi bộ phận được đưa vào lò xử lý dung dịch ở nhiệt độ 540 độ C, lúc này áp suất bên trong tăng lên và bề mặt phồng rộp. A357 phụ thuộc vào T6 để đạt được độ bền nên quá trình và hợp kim kéo theo hướng ngược nhau. Nếu bạn muốn hóa chất A357 ở bộ phận có áp suất cao, bạn thường phải chấp nhận điều kiện đúc sẵn hoặc nhiệt độ thấp và cường độ thấp hơn tương ứng.
Đúc khuôn áp suất thấp nằm ở vị trí trung gian hữu ích. Quá trình làm đầy diễn ra chậm và được kiểm soát, ống nâng cấp kim loại dưới áp suất thông qua quá trình hóa rắn và lượng khí bẫy thấp hơn nhiều so với khi bắn áp suất cao. Điều đó làm cho A357 áp suất thấp trở thành một lộ trình thực tế cho các bộ phận cần cả khả năng kiểm soát độ dày thành và đặc tính T6 đầy đủ. Nếu bạn muốn biết thông tin cơ bản về cách quy trình lấp đầy một khoang, lời giải thích này về cách thức hoạt động của khuôn đúc nhôm thực hiện từng bước trình tự điền.
So sánh thực tế về ba tuyến đường cho công việc loại A357:
- Đúc cát mang lại sự tự do thiết kế lớn nhất và quá trình hóa rắn chậm nhất, làm thô cấu trúc vi mô và giảm độ giãn dài trừ khi sử dụng phương pháp làm lạnh.
- Việc đúc khuôn vĩnh viễn giúp tăng tốc độ làm mát, tinh chỉnh cấu trúc hạt và thường tăng thêm độ bền kéo từ 20 đến 30 MPa so với cát đối với cùng một hợp kim.
- Đúc áp suất thấp kết hợp khuôn cố định với khả năng làm đầy được kiểm soát, giữ độ xốp của khí đủ thấp cho chu trình T6 đầy đủ trên các bộ phận có thành dày.
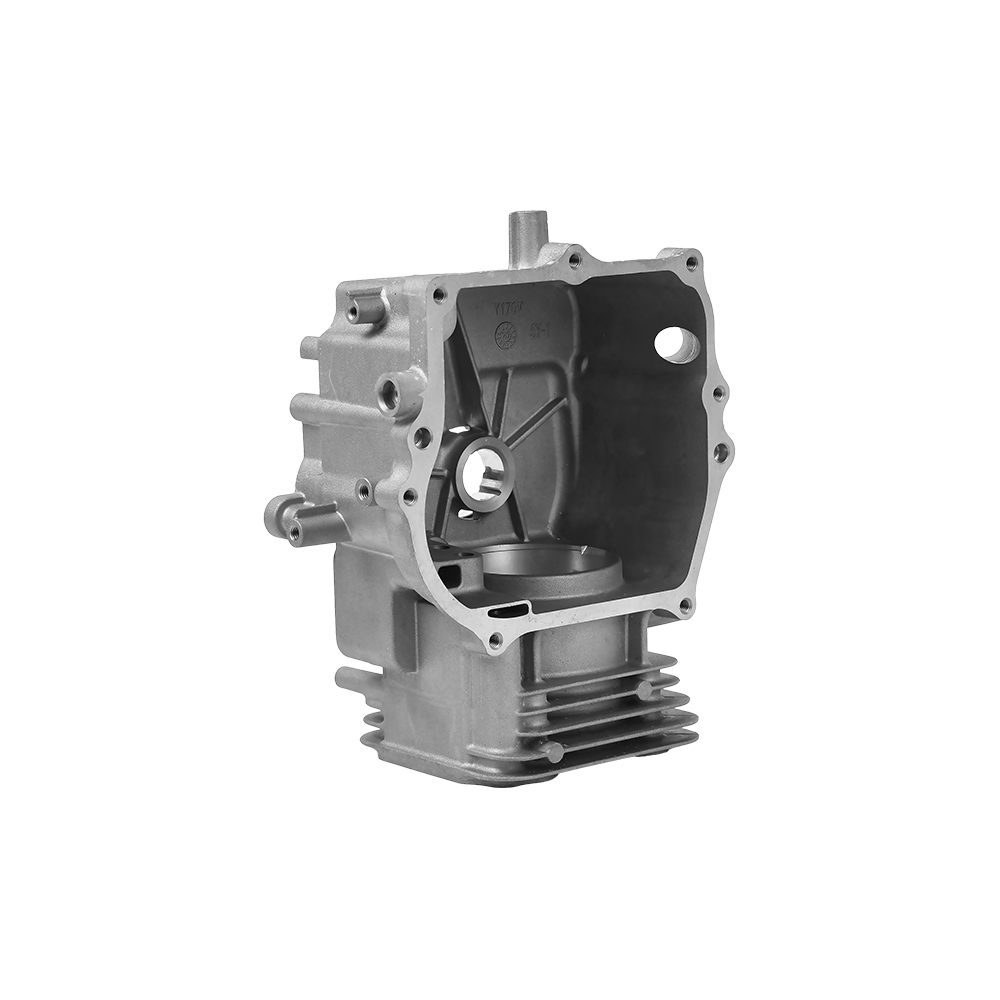
 Bộ phận thân xi lanh ô tô Nhôm Die Casting Gasoline Engine Case Xem sản phẩm →
Khiếm khuyết liên quan đến thành phần hoặc xử lý nóng chảy
Hầu hết các loại A357 bị từ chối không phải do hợp kim bị sai. Chúng được gây ra bởi sự tan chảy được xử lý sai. Năm vấn đề tái diễn là:
Độ xốp của khí. Độ hòa tan hydro trong nhôm lỏng gấp khoảng hai mươi lần độ hòa tan trong nhôm rắn. Bất kỳ hydro nào còn sót lại trong chất tan chảy sau khi khử khí sẽ trở thành các lỗ tròn khi kim loại đóng băng. Cách khắc phục là khử khí quay bằng argon hoặc nitơ cộng với điện tích khô, sạch và mức hydro đo được dưới khoảng 0,15 ml trên 100 g nhôm cho công việc kết cấu.
Co ngót độ xốp. A357 co lại khoảng 6 đến 7% về thể tích khi đông đặc. Đường cấp liệu, ống đứng và ống làm lạnh phải được thiết kế sao cho chất lỏng cuối cùng đóng băng nằm trong ống đứng chứ không phải trong trùm bu lông. Sự chuyển đổi từ dày sang mỏng là nơi điều này xuất hiện đầu tiên.
Các tạp chất oxit. Ôxít nhôm hình thành trong vài giây trên bề mặt tan chảy bị xáo trộn. Sự đổ hỗn loạn sẽ làm lớp màng đó vào vật đúc và nó tạo ra một khuyết tật tuyến tính xuất hiện trên bề mặt gia công dưới dạng một vệt đen không thể đánh bóng được.
Nóng rách. Hàm lượng silicon của A357 mang lại cho nó khả năng chống chịu tốt, nhưng lượng silicon thấp hoặc hạt tinh luyện kém sẽ bị rách ở các góc nhọn bên trong trong những phút đầu tiên làm mát. Bán kính các góc và giữ titan ở giữa phạm vi của nó.
Phồng rộp trong T6. Đây là lỗi do lựa chọn quy trình chứ không phải lỗi về mặt hóa học và đó là lý do phổ biến nhất khiến người mua phát hiện ra rằng lộ trình đúc đã chọn của họ không thể mang lại nhiệt độ quy định.
Nơi các bộ phận của A357 kiếm được tiền
A357 xuất hiện ở bất cứ nơi nào vật đúc phải chịu tải, chịu được rung động và vẫn giữ được dung sai gia công. Các ứng dụng dưới đây đều có chung khuôn mẫu đó.
- Các vật đúc kết cấu máy bay và tàu cánh quạt, trong đó trọng lượng là rất quan trọng và tuổi thọ mỏi là trường hợp thiết kế chủ đạo.
- Các nút treo và khung gầm ô tô, bao gồm tay điều khiển, khớp nối và giá đỡ khung phụ.
- Vỏ máy bơm, máy nén và thủy lực có thể nhìn thấy áp suất bên trong và tải theo chu kỳ.
- Vỏ động cơ và nắp đầu, nơi hợp kim phải giữ các lỗ vòng bi trong suốt quá trình luân chuyển nhiệt.
- Cánh quạt và các bộ phận quay, trong đó sự cân bằng giữa độ bền và độ giãn dài quyết định biên độ nổ.
- Các thành phần quản lý nhiệt trong hệ truyền động điện khí hóa, trong đó sự kết hợp giữa độ cứng và đường truyền nhiệt quan trọng hơn độ bền kéo thô.
Vỏ động cơ đúc khuôn là một trường hợp điển hình. Bộ phận này thường có thành hình trụ mỏng, mặt bích lắp dày và các đế chịu lực được gia công ở mỗi đầu. Ba đặc điểm đó kéo theo hành vi hóa rắn theo ba hướng khác nhau cùng một lúc: tường muốn làm mát nhanh, mặt bích muốn cấp liệu và lỗ khoan muốn ổn định kích thước sau khi xử lý nhiệt. Lấy cả ba loại từ một hợp kim có nghĩa là giữ silicon ở mức trung bình để có tính lưu loát, magie ở mức trung bình để có độ bền và sắt ở mức thấp để có khả năng gia công.
 Nhôm Die Cast Motor Housing 375 Nhôm Die Casting Gearbox Housing Xem sản phẩm →
Danh sách kiểm tra mua sắm trước khi bạn phát hành đơn đặt hàng
Một số câu hỏi đặt ra trước sẽ loại bỏ phần lớn rủi ro đối với đơn đặt hàng A357. Làm việc theo thứ tự này và cuộc trò chuyện kỹ thuật sẽ trở nên ngắn gọn.
- Xác nhận tính khí, không chỉ hợp kim. A357-F, A357-T5 và A357-T6 là các sản phẩm khác nhau với mức độ bền khác nhau và bản vẽ phải nói rõ đó là sản phẩm nào.
- Yêu cầu các mục tiêu về magie và sắt, không chỉ giới hạn. Một nhà cung cấp nhắm tới 0,45% magie đang cung cấp hiệu quả A356 với nhãn A357.
- Nêu rõ phiếu kiểm tra cơ học sẽ được cắt từ đâu. Một phiếu giảm giá được cắt từ một tấm nâng sẽ luôn trông đẹp hơn một phiếu giảm giá từ bộ phận đó.
- Thống nhất về hồ sơ xử lý nhiệt. Thời gian giải pháp, độ trễ làm nguội và nhiệt độ lão hóa là ba con số quyết định kết quả.
- Quyết định các tiêu chí chấp nhận cho độ bền bên trong trước bài viết đầu tiên, vì kết quả chụp X quang và cắt mặt sẽ dẫn đến những thay đổi về dụng cụ.
- Xác nhận phụ cấp gia công. Máy A357 sạch sẽ, nhưng các vết cứng do phân tách hoặc eutectic thô sẽ phá hủy hạt dao cacbua và lịch trình giao hàng đúng thời hạn cùng một lúc.
Nếu bạn muốn có câu trả lời thẳng thắn về việc hình học của bạn phù hợp với A357 hay hợp kim khác, gửi bản vẽ và yêu cầu hợp kim cho nhóm kỹ thuật của chúng tôi và chúng tôi sẽ quay lại với lộ trình quy trình, nhiệt độ có thể đạt được và mức cho phép gia công trong một câu trả lời.
Những câu hỏi thường gặp về thành phần hợp kim nhôm A357
A357 có giống 357.0 không?
Họ đề cập đến cùng một gia đình. A357 là ký hiệu đúc được sử dụng trong các tiêu chuẩn đúc nhôm và 357.0 là ký hiệu của Hiệp hội Nhôm cho cùng thành phần. Khi bạn nhìn thấy 357.0-T6 hoặc A357-T6 trên bản vẽ, hãy đọc chúng như cùng một chất liệu và kiểm tra giới hạn magie và sắt để chắc chắn, vì các bản vẽ cũ hơn đôi khi có lượng sắt cho phép lỏng lẻo hơn so với thông lệ hiện tại.
A357 có thể được đúc áp suất cao không?
Nó có thể được đúc trong máy đúc áp suất cao, nhưng sau đó không thể dễ dàng xử lý T6 đầy đủ vì khí bị mắc kẹt nở ra ở nhiệt độ dung dịch và làm phồng rộp bề mặt. Trong thực tế, các bộ phận A357 áp suất cao được cung cấp ở trạng thái đúc sẵn hoặc chưa đủ tuổi. Nếu bản vẽ yêu cầu A357-T6, bộ phận đó phải được chuyển sang đúc áp suất thấp, khuôn cố định, cát hoặc đúc đầu tư.
Tại sao A357 có giá cao hơn A356?
Ba lý do. Giới hạn sắt chặt chẽ hơn đòi hỏi vật liệu tích điện sạch hơn và kiểm soát nóng chảy tốt hơn, giúp giảm lượng phế liệu chi phí thấp mà một xưởng đúc có thể sử dụng. Tải magiê cao hơn có nghĩa là kiểm soát quy trình chặt chẽ hơn trong quá trình xử lý dung dịch. Và các quy trình có thể mang lại kết quả T6 chính hãng, chẳng hạn như áp suất thấp hoặc khuôn vĩnh viễn, có thời gian chu kỳ dài hơn so với quy trình áp suất cao.
Làm cách nào để xác minh hàm lượng magie trên lô hàng đến?
Phương pháp quang phổ phát xạ quang học trên mẫu đã được làm lạnh từ quá trình rót là phương pháp tiêu chuẩn và chỉ mất vài phút sau khi mẫu được chuẩn bị. Yêu cầu báo cáo số liệu magie dưới dạng số thay vì vượt qua hoặc thất bại đối với cửa sổ rộng và lấy mẫu ở nhiều vị trí trên vật đúc lớn vì magie có thể phân tách trong quá trình đông đặc chậm.
A357 có cần berili không?
Không, và nhiều thông số kỹ thuật cấm nó. Việc bổ sung berili từ 0,04 đến 0,07 phần trăm sẽ cải thiện hình thái của các pha chứa sắt và có thể hỗ trợ hoạt động của lớp vỏ oxit, nhưng nó đưa ra các yêu cầu xử lý trong xưởng nấu chảy và trong gia công. Hầu hết công việc kết cấu được thực hiện bằng A357 không chứa berili và thay vào đó là giới hạn sắt chặt chẽ.
Các bộ phận của A357 có thể hàn được không?
Họ có thể làm được, với chất độn phù hợp và khả năng kiểm soát quy trình, nhưng việc hàn một bộ phận T6 sẽ tạo ra vùng ảnh hưởng nhiệt cục bộ làm mất độ bền. Trường hợp mối hàn không có cấu trúc thì đây không phải là vấn đề. Khi mối hàn nằm trong đường truyền tải, thiết kế phải giả định sự giảm cường độ cục bộ trong vùng đó và tính đến điều đó.
Tôi có thể mong đợi độ hoàn thiện bề mặt và dung sai nào?
Các bề mặt đúc từ khuôn cố định hoặc khuôn áp suất thấp thường có độ Ra từ 3,2 đến 6,3 micromet Ra, tùy thuộc vào lớp phủ khuôn và độ dày thành. Các mặt được gia công bị giới hạn bởi dụng cụ và vật cố định thay vì bằng hợp kim, và dung sai gia công chung là cộng hoặc trừ 0,05 mm trên các lỗ và bề mặt quan trọng là điều thường thấy khi đúc ổn định.
A357 có phù hợp với các bộ phận có thành mỏng không?
Có, trong giới hạn. Hàm lượng silicon 7% mang lại tính lưu động tốt và có thể đạt được thành dày khoảng 3 mm bằng khuôn cố định hoặc đúc áp suất thấp. Dưới mức đó, thách thức chuyển từ trạng thái lỏng sang tốc độ hóa rắn: các phần mỏng nguội nhanh đến mức magie silicide có thể không hòa tan một phần ngay cả sau khi xử lý bằng dung dịch đầy đủ và phần này sẽ không đạt được các đặc tính hóa học mà nó đề xuất.
Để khép lại vòng lặp: Thành phần hợp kim nhôm A357 được xác định bởi 6,5 đến 7,5% silicon, 0,40 đến 0,70% magiê và tối đa 0,20% sắt, với các nguyên tố còn lại được giữ ở mức độ vết và nhôm tạo nên sự cân bằng. Phạm vi magiê là điểm khác biệt giữa nó với A356 và mang lại cho nó cường độ năng suất tăng thêm khoảng 50 MPa trong điều kiện T6. Giới hạn sắt là yếu tố bảo toàn độ dẻo. Và lộ trình đúc cộng với kỷ luật dập tắt quyết định liệu một trong những lợi thế đó có thực sự xuất hiện trong phần hoàn thiện hay không.
Nếu báo giá cho chiếc A357-T6 có vẻ rẻ hơn đáng kể so với những chiếc còn lại, thì câu trả lời thường nằm ở một trong ba vị trí: mục tiêu magiê, trần sắt hoặc nhiệt độ thực sự được đưa ra. Yêu cầu các con số và cuộc tranh luận kết thúc nhanh chóng.