NGÔN NGỮ


Trang chủ / Tin tức / Tin tức trong ngành / Hợp kim nhôm để đúc: Hướng dẫn thực hành về cấp độ, tính chất và lựa chọn
Một bản vẽ nằm trên bàn của bạn với một khối vật liệu chỉ ghi "hợp kim nhôm". Đường đơn đó có thể có nghĩa là A356 cho khung kết cấu, A380 cho vỏ đúc khối lượng lớn hoặc B390 cho xi lanh máy nén phải tồn tại nhiều năm tiếp xúc trượt. Chọn sai loại và các nguyên mẫu đầu tiên có thể trông hoàn hảo—sau đó các vết nứt xuất hiện sau khi gia công, bề mặt rò rỉ khi kiểm tra áp suất trong một lô 2.000 bộ phận hoặc lớp hoàn thiện được anot hóa trở nên loang lổ và sẫm màu.
Đây là câu trả lời trực tiếp trước chi tiết. Đối với khuôn đúc áp suất cao, các giá trị mặc định thực tế là A380 và A383 , với ADC12 là ký hiệu châu Á cho một hợp kim tương tự. Đối với đúc áp suất thấp, trọng lực và cát, các lựa chọn tiêu chuẩn là A356 và 356 . Nếu hiện tượng mài mòn trượt chiếm ưu thế trong thiết kế—ống lót xi lanh, xi lanh máy nén, bề mặt ổ trục— B390 xứng đáng được đánh giá. Nếu khả năng chống ăn mòn và độ hoàn thiện thẩm mỹ cao hơn độ bền thô, 518 là hợp kim để kiểm tra. Phần còn lại của bài viết này giải thích những kết luận đó bằng những con số mà bạn có thể đưa vào cuộc trò chuyện với nhà cung cấp.
Cách thức hoạt động của hợp kim nhôm đúc
Hợp kim nhôm đúc ở Bắc Mỹ tuân theo hệ thống bốn chữ số của Hiệp hội Nhôm với dấu thập phân. Chữ số đầu tiên xác định nguyên tố hợp kim chính và chỉ riêng chữ số đó đã cho bạn biết hầu hết những gì bạn cần biết về hoạt động của hợp kim trong khuôn và khi sử dụng.
- 1xx.x — Nhôm 99,0% hoặc cao hơn, được sử dụng chủ yếu làm dây dẫn điện và thiết bị hóa học.
- 2xx.x - đồng là nguyên tố chính. Dòng này tạo ra độ bền cao nhất trong số tất cả các hợp kim nhôm đúc sau khi xử lý nhiệt, nhưng khả năng chống ăn mòn bị ảnh hưởng.
- 3xx.x - silicon có thêm đồng và/hoặc magie. Đây là dòng sản phẩm phù hợp cho cả đúc khuôn và đúc trọng lực.
- 4xx.x - silicon là thành phần chính, mang lại tính lưu động và độ kín áp suất tuyệt vời cho các bộ phận quan trọng bị rò rỉ.
- 5xx.x - magie, mang lại khả năng chống ăn mòn tốt nhất và lớp hoàn thiện anod hóa ổn định nhất.
- 7xx.x - kẽm, có thể được làm cứng theo thời gian với cường độ đúc cao nhưng ít phổ biến hơn trong công việc đúc thương mại.
Ý nghĩa thực sự của các con số, chữ cái và số thập phân
Chữ số thứ hai biểu thị sự sửa đổi của hợp kim cơ bản; hai chữ số cuối xác định hợp kim cụ thể trong họ. Số thập phân cũng quan trọng: x.x là dạng đúc, x.xx là dạng phôi. Tiền tố chữ cái, chẳng hạn như chữ A trong A356, có nghĩa là giới hạn tạp chất chặt chẽ hơn so với hợp kim cơ bản không có chữ cái. Trong thực tế, thông số kỹ thuật như A356-T6 là một hướng dẫn hoàn chỉnh: họ hợp kim 3xx.x, thành phần 356 đã được sửa đổi, tạp chất chặt hơn và xử lý nhiệt T6.
Chỉ định nhiệt độ giải thích ngắn gọn
Nhiệt độ được viết sau hợp kim, cách nhau bằng dấu gạch nối. T6 có nghĩa là xử lý nhiệt bằng dung dịch, sau đó là lão hóa nhân tạo — nhiệt độ thường được chỉ định nhất khi vật đúc kết cấu phải chịu tải. T5 có nghĩa là bộ phận được làm nguội sau quá trình đúc và sau đó được lão hóa nhân tạo, bỏ qua bước dung dịch thường được sử dụng cho các vật đúc khuôn để tránh biến dạng và phồng rộp. F có nghĩa là được chế tạo sẵn, đó là cách cung cấp hầu hết các vật đúc khuôn. Những khác biệt này ảnh hưởng trực tiếp đến cường độ năng suất: A356-T6 đạt khoảng Cường độ năng suất 186 MPa , trong khi A356 được dàn diễn viên nằm xung quanh 125 MPa .
Các hợp kim nhôm phổ biến nhất để đúc
cáco Viện Đúc kim loại, các hợp kim phổ biến nhất để đúc cát, đúc trọng lực và đúc áp suất thấp là 356 và 357 , chứa khoảng 6% và 7% silicon tương ứng. Tổng quan về khoa học vật liệu được công bố trên ScienceDirect xác nhận mô hình, lưu ý rằng A319 (Al-6Si-3Cu-1Fe-1Zn) và A356 (Al-7Si-0,25Cu-0,2Fe-0,4Mg) chiếm hầu hết các ứng dụng công nghiệp trong đúc trọng lực. Đối với khuôn đúc áp suất cao, hướng dẫn lựa chọn hợp kim cho thấy dòng 3xx.x chiếm ưu thế, tiếp theo là 4xx.x, 5xx.x và 2xx.x.
| hợp kim | Si % | Cu % | Mg % | Fe tối đa % | UTS (MPa) | Năng suất (MPa) | Độ giãn dài % | Quá trình điển hình |
|---|---|---|---|---|---|---|---|---|
| A356 | 6,5–7,5 | 0.20 | 0,30–0,45 | 0.20 | 262 (T6) | 186 (T6) | 5–10 | Áp suất thấp / trọng lực / cát |
| 356 | 6,5–7,5 | 0.20 | 0,30–0,45 | 0.60 | 228 (T6) | 164 (T6) | 3,5–6 | Áp suất thấp / trọng lực / cát |
| 319 | 5,5–6,5 | 3,0–4,0 | 0.10 | 1.0 | 235 (T6) | 165 (T6) | 2–4 | Trọng lực/cát |
| A380 | 7,5–9,5 | 3,0–4,0 | 0.10 | 1.3 | 324 (như diễn viên) | 160 (như diễn viên) | 3.5 | Đúc chết |
| A383 / ADC12 | 9,5–11,5 | 2,0–3,0 | 0.10 | 1.3 | 310 (như diễn viên) | 150 (khi diễn viên) | 3.5 | Đúc chết |
| B390 | 16–18 | 4,0–5,0 | 0,45–0,65 | 1.3 | 285 (như diễn viên) | 240 (như diễn viên) | 1 | Đúc chết |
| 518 | 0.35 | 0.25 | 7,5–8,5 | 1.8 | 310 (như diễn viên) | 190 (như diễn viên) | 4–7 | Đúc chết |
Các giá trị thuộc tính ở trên tuân theo dữ liệu ASM International đã công bố cho các thanh thử nghiệm được đúc riêng biệt. Hãy coi chúng như điểm khởi đầu để đánh giá kỹ thuật chứ không phải là sự đảm bảo cho hình dạng bộ phận cụ thể.
Quá trình đúc hạn chế sự lựa chọn hợp kim như thế nào
Quá trình đúc là bộ lọc đầu tiên trong việc lựa chọn hợp kim. Mỗi quy trình đổ đầy khuôn khác nhau và hợp kim phải chịu được các điều kiện đổ đầy.
Đúc khuôn áp suất cao: tốc độ và thành mỏng
The quá trình đúc khuôn nhôm bơm kim loại nóng chảy vào khuôn thép cứng dưới áp suất từ 10 đến 175 MPa. Thời gian lấp đầy được đo bằng mili giây, do đó hợp kim phải cực kỳ lỏng ở nhiệt độ đúc. A380 và A383 là những lựa chọn vượt trội vì hàm lượng silicon của chúng mang lại tính lưu động cần thiết cho các thành mỏng và các gân phức tạp. A356 có thể được đúc khuôn, nhưng hàm lượng silicon thấp hơn khiến việc lấp đầy các phần mỏng trở nên khó khăn hơn và làm tăng nguy cơ hàn khuôn.
Đúc áp suất thấp: làm sạch và ít lỗ chân lông hơn
Quá trình đúc áp suất thấp sẽ lấp đầy khuôn từ lò nung bên dưới, đẩy chất nóng chảy lên trên qua ống nâng dưới áp suất khí được kiểm soát. Dòng chảy ổn định và phân tầng so với phun áp suất cao. Mức độ xốp có xu hướng thấp hơn và các đặc tính cơ học có thể lặp lại nhiều hơn - đó là lý do tại sao bánh xe, tay treo và khung kết cấu được chế tạo theo cách này. A356 ở T6 là sự kết hợp tiêu chuẩn cho các thành phần này. Khi độ xốp là lý do chính bị từ chối, cần phải xác minh với nhà cung cấp rằng đúc khuôn áp suất thấp có thể làm giảm lỗ khí đủ để đáp ứng tiêu chuẩn kiểm tra rò rỉ của bạn.
Đúc trọng lực và cát: tính linh hoạt với các phần dày hơn
Đúc khuôn cố định bằng trọng lực sử dụng hình học đổ đáy hoặc đổ nghiêng đơn giản, trong khi đúc cát mang lại sự tự do về hình dạng rộng nhất. Cả hai quy trình đều dễ tha thứ hơn cho tính lưu động thấp hơn, vì vậy A356, 356, 319 và 357 được sử dụng nhiều nhất. Bởi vì quá trình làm mát chậm hơn so với đúc khuôn, nên cấu trúc vi mô thô hơn và bạn bù đắp bằng cách chỉ định xử lý nhiệt thay vì cố gắng giữ chặt các đặc tính khi đúc.
Thuộc tính hợp kim nào quan trọng trong các thành phần thực
Ngoài độ bền kéo, hợp kim đúc phải tự tồn tại trong quá trình đúc và hoạt động trong môi trường cuối cùng. Sáu thuộc tính này quyết định hầu hết các lựa chọn trong thế giới thực.
Chống nứt nóng
Các vết nứt hình thành trong quá trình đông đặc khi hợp kim có phạm vi đóng băng rộng và không đủ lượng kim loại lỏng giữa các sợi nhánh. Hợp kim 2xx.x giàu đồng là nguyên nhân tồi tệ nhất ở đây. A356 đông cứng trong phạm vi hẹp, mang lại khả năng chống nứt nóng mạnh mẽ và giải thích lý do tại sao nó chiếm ưu thế trong kết cấu đúc trọng lực.
Xu hướng hàn khuôn
Nhôm nóng chảy có thể phản ứng với bề mặt khuôn thép, tự hàn vào dụng cụ. Sắt trong hợp kim giảm thiểu điều này bằng cách hình thành các pha liên kim loại giàu sắt giúp giảm độ ẩm. Do đó, hợp kim đúc khuôn chỉ định hàm lượng sắt lên tới 1,3%, trong khi các hợp kim đúc trọng lực như A356 giữ hàm lượng sắt ở mức 0,20% vì không có khuôn để hàn. Nếu bạn lấy một hợp kim đúc bằng trọng lực và cố gắng đúc nó, bạn có thể gặp phải các vấn đề về hàn.
Độ kín áp suất
Thân van thủy lực, vỏ máy bơm và hộp truyền động đều phải đối mặt với các yêu cầu kiểm tra rò rỉ. A413 với khoảng 12% silicon có độ kín áp suất tuyệt vời. A356 và A380 cũng hoạt động tốt. B390, với 16–18% silicon, kém tin cậy hơn đối với vật đúc chịu áp suất vì các hạt silicon sơ cấp phá vỡ tính liên tục của ma trận và có thể tạo ra các mạng lưới vi xốp.
Chống ăn mòn
518 là ứng cử viên sáng giá nhất trong hầu hết các môi trường ngoài trời hoặc nước mặn trong số các hợp kim đúc khuôn, nhờ hàm lượng magie 7,5–8,5%. Các hợp kim chứa đồng như A380 và 319 bị ăn mòn nhanh hơn trong không khí chứa nhiều muối. A356 nằm ở giữa và có thể chấp nhận được đối với hầu hết các ứng dụng máy móc và gầm ô tô nếu áp dụng biện pháp bảo vệ bề mặt thích hợp.
Khả năng gia công
A380 và 319 gia công tốt, tạo ra phoi gãy ngắn và mang lại tuổi thọ dụng cụ tốt ở tốc độ cắt cao. Hàm lượng magie cao của 518 tạo ra các phoi dạng sợi có thể quấn quanh dụng cụ, vì vậy hạt dao sắc hơn và hình học bẻ phoi là cần thiết. Nếu bộ phận của bạn cần khoan và khai thác nhiều, hãy tính yếu tố đó vào quyết định hợp kim.
Độ dẫn nhiệt
Các bộ phận quản lý nhiệt như tản nhiệt và vỏ động cơ phụ thuộc vào tốc độ truyền nhiệt qua kim loại. A356 ở T6 đạt khoảng 151 W/(m·K) , trong khi A380 đo khoảng 96 W/(m·K) . Nếu một bộ phận loại bỏ nhiệt từ động cơ điện hoặc thiết bị điện tử công suất, thì sự chênh lệch khoảng 55 W/(m·K) đó sẽ làm thay đổi đáng kể nhiệt độ của mối nối.
Lựa chọn hợp kim hướng ứng dụng
Lựa chọn hợp kim thường là sự giao thoa giữa các yêu cầu về kết cấu và tính kinh tế của quá trình đúc. Bảng bên dưới ánh xạ các thành phần phổ biến tới các cấp độ mà các cửa hàng đúc thực sự áp dụng cho chúng.
| ứng dụng | Điểm đề xuất | Điều gì thúc đẩy quyết định |
|---|---|---|
| Bộ phận xi lanh động cơ | A380, A383, B390 | Khối lượng, độ kín áp suất, khả năng chống mài mòn |
| Vỏ hộp số và hộp số | A380, A383 | Độ cứng, độ kín rò rỉ, độ chính xác kích thước |
| Máy bơm dầu và máy bơm nước | A356, A380 | Độ kín áp suất, machinability, thermal fatigue |
| Van và khối thủy lực | A356, A380 | Độ kín, độ bền, bề mặt bịt kín được gia công |
| Vỏ động cơ và vỏ cuối | A380, ADC12 | Đổ đầy tường mỏng, độ chính xác kích thước, cường độ |
| Hộp số nông nghiệp | A356, 319 | Độ dẻo dai, chống mỏi trong đúc trọng lực/cát |
| Tản nhiệt cho xe sử dụng năng lượng mới | A383, A356 | Độ dẫn nhiệt, flatness, thin-wall detail |
| Vỏ nhà thông minh và y tế | A383, ADC12 | Hình học phức tạp, bề mặt thẩm mỹ, tường mỏng |
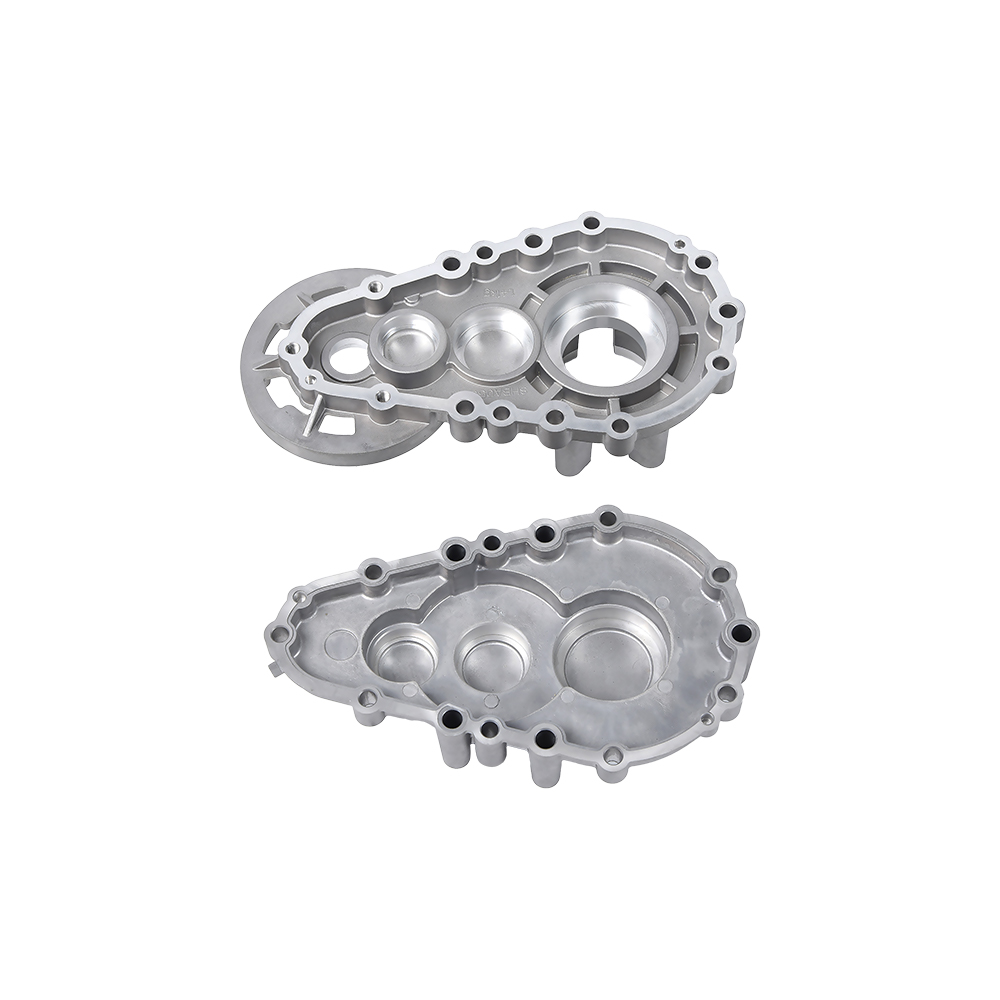
Đối với hệ thống truyền động và các ứng dụng kết cấu, các nhà cung cấp thường sản xuất vỏ hộp số đúc bằng nhôm trong A380 hoặc A383 vì các hợp kim này mang lại độ cứng và độ kín áp cần thiết trong dịch vụ truyền động. Khi vỏ hộp số cũng phải chịu đựng hiện tượng mỏi khi rung, thì A356 với nhiệt độ T6 đáng được xem xét ngay cả khi thời gian chu kỳ dài hơn.
 Vỏ hộp số đúc nhôm- Nhà sản xuất máy móc Youyuan Ninh Ba Beilun Vỏ hộp số đúc bằng nhôm thể hiện đỉnh cao về kỹ thuật xuất sắc, kết hợp liền mạch độ bền, độ chính xác và... Xem sản phẩm →
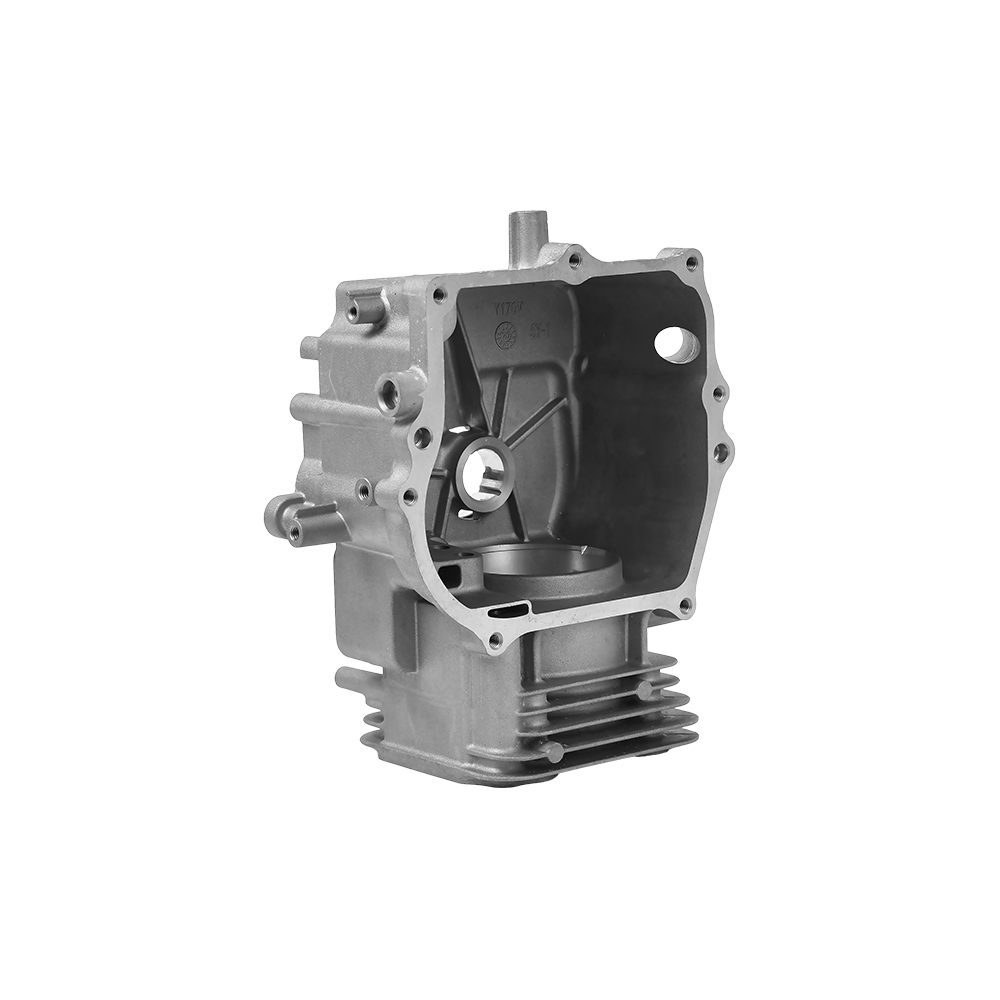
Trong hạng mục động cơ ô tô, bộ phận xi lanh động cơ ô tô bằng nhôm thường được chỉ định trong A356-T6 khi tính toàn vẹn của cấu trúc và hiệu suất làm mát quan trọng hoặc A380 khi khối lượng sản xuất yêu cầu chi phí mỗi chiếc thấp nhất có thể. B390 được lựa chọn khi khu vực lỗ khoan xi lanh cần khả năng chống mài mòn trượt cao mà không cần lớp lót riêng.
 Nhà sản xuất phụ tùng xi lanh động cơ ô tô bằng nhôm tùy chỉnh. Nhà cung cấp OEM - Ninh Ba Beilun Youyuan Machinery Manufacturing Co., Ltd là nhà sản xuất Phụ tùng xi lanh động cơ nhôm tự động OEM/ODM Trung Quốc và Bộ phận xi lanh động cơ nhôm... Xem sản phẩm →
Đối với các thành phần năng lượng chất lỏng, van thủy lực đúc nhôm thân máy thường được đúc bằng A380 vì nó được gia công gọn gàng thành các mặt bịt kín phẳng và giữ áp suất mà không có độ xốp vĩ mô. Đối với dòng vừa phải có nhu cầu mỏi cao hơn, A356 ở T6 vẫn là chuẩn mực.
 Các nhà sản xuất van thủy lực đúc nhôm tùy chỉnh. Nhà cung cấp OEM - Ninhb Beilun Youyuan Machinery Manufacturing Co., Ltd là nhà sản xuất Van thủy lực đúc nhôm OEM/ODM Trung Quốc và Ca nhôm đúc... Xem sản phẩm →
Những cân nhắc về thiết kế ảnh hưởng đến sự lựa chọn hợp kim
Hợp kim chỉ là một nửa quyết định. Hình dạng bộ phận, kỳ vọng về dung sai và cách xử lý bề mặt sau đó đều ảnh hưởng đến loại sản phẩm thực tế có thể sản xuất ở mức giá niêm yết.
Độ dày của tường
- Đúc khuôn - thành tối thiểu 0,8–1,5 mm đối với các bộ phận nhỏ; 2–3 mm là mức sàn phù hợp cho vỏ cỡ trung bình có gân và phần trùm.
- Đúc áp suất thấp - thành tối thiểu 2,5–4 mm tùy thuộc vào phạm vi đóng băng của hợp kim.
- Đúc trọng lực và cát - thành tối thiểu là 3–5 mm để tránh chạy sai và khuyết tật co ngót.
Dung sai kích thước
- Đúc khuôn giữ khoảng ±0,1 mm trên kích thước nhỏ và ±0,3–0,5 mm trên 100 mm. Đây là lý do tại sao hầu hết các vỏ và giá đỡ chính xác đều được đúc khuôn.
- Đúc áp suất thấp và trọng lực thường chạy ±0,5 mm trên 100 mm. Các bộ phận kết cấu A356-T6 được gia công sau khi xử lý nhiệt nếu cần độ chính xác chặt chẽ hơn.
- Đúc cát cho ± 0,8 mm trở lên và việc gia công hầu như luôn cần thiết trên các bề mặt chức năng.
Góc nháp
Đúc khuôn cần ít nhất 1–2 độ chênh lệch trên các bức tường bên ngoài và 1,5–2,5 độ đối với các lõi bên trong để tách bộ phận ra một cách sạch sẽ. Các công cụ áp suất và trọng lực thấp cũng cần lực kéo, nhưng ít hơn một chút vì lực làm đầy và lực đẩy thấp hơn. Nếu thiết kế của bạn cho phép không có bản phác thảo do yêu cầu lắp ráp, hãy mong đợi một cuộc trò chuyện về mức cho phép gia công hoặc các hành động trượt làm tăng thêm chi phí.
Xử lý nhiệt và biến dạng
Xử lý nhiệt T6 làm tăng đáng kể cường độ chảy nhưng cũng dẫn đến biến dạng ở bước tôi. Trên vật đúc có thành mỏng, thao tác làm thẳng thường được yêu cầu sau T6. Hợp kim nhôm đúc thường được sử dụng ở nhiệt độ F vì hàm lượng khí bị giữ lại khi phun áp suất cao có thể gây phồng rộp bề mặt trong quá trình xử lý nhiệt dung dịch. Xác nhận xem phần của bạn có thực sự cần T6 hay không; nâng cấp từ F lên T6 có thể tăng thêm cả chi phí xử lý và tỷ lệ phế liệu.
Khả năng tương thích xử lý bề mặt
Công việc sơn tĩnh điện và sơn trên mọi hợp kim trong bài viết này. Anodizing là ngoại lệ. Hàm lượng silicon trên khoảng 7% tạo ra lớp phủ anốt loang lổ, sẫm màu hơn và da đúc thường chứa một lớp xốp mịn trông rất xấu sau khi anod hóa. Nếu bạn cần lớp hoàn thiện anodized trang trí, hãy chỉ định hợp kim có hàm lượng silicon thấp như 518 hoặc lên kế hoạch gia công bề mặt đúc trước khi anodizing. Các ví dụ tham khảo về hoàn thiện sản xuất sạch sẽ cho thấy cách ứng dụng đúc nhôm ngày càng dựa vào các bước chuẩn bị bề mặt để đáp ứng các tiêu chuẩn về mỹ phẩm.
Câu hỏi thường gặp về hợp kim nhôm để đúc
Loại nhôm nào là tốt nhất để đúc?
Không có lớp tốt nhất duy nhất. Sử dụng A356 hoặc 356 để đúc áp suất thấp, trọng lực và cát khi độ bền và độ dẻo quan trọng. Sử dụng A380 hoặc A383 để đúc khuôn áp suất cao khi khối lượng sản xuất, thành mỏng và hiệu quả chi phí chiếm ưu thế trong quyết định. Loại tốt nhất là loại phù hợp với quy trình của bạn trước tiên, sau đó là yêu cầu về trường hợp tải và bề mặt của bạn.
ADC12 có giống A383 không?
Chúng gần nhau nhưng không giống nhau. ADC12 là ký hiệu JIS của Nhật Bản cho hợp kim đúc khuôn có khoảng 9,5–11,5% silicon và 1,5–3,5% đồng. A383 là tên gọi của Hiệp hội Nhôm cho một hợp kim tương tự có giới hạn chặt chẽ về sắt và mangan. Trong thực tế, nhiều thợ đúc khuôn châu Á sử dụng danh pháp ADC12 ngay cả khi xuất khẩu các bộ phận được kéo sang A383, do đó hãy xác nhận thành phần hóa học chính xác trên chứng nhận vật liệu thay vì cho rằng chúng có thể hoán đổi cho nhau.
Các bộ phận bằng nhôm đúc có thể được anod hóa không?
Có, nhưng kết quả phụ thuộc vào hàm lượng silicon. A380 và A383 được anod hóa thành lớp hoàn thiện tối màu, loang lổ không phù hợp với các thông số kỹ thuật kiến trúc. Các hợp kim đúc có hàm lượng silicon thấp như 518 tạo ra lớp phủ anốt tốt hơn nhiều. Để có vẻ ngoài đồng nhất, hãy gia công hoặc mài bề mặt trước khi anod hóa và kiểm tra các mẫu tiền sản xuất từ khuôn thực tế trước khi đưa ra thông số kỹ thuật hoàn thiện.
T6 có nghĩa là gì trong A356-T6?
T6 là ký hiệu nhiệt độ để xử lý nhiệt dung dịch, làm nguội và lão hóa nhân tạo. Đối với A356, điều này làm tăng cường độ chảy từ khoảng 125 MPa ở điều kiện đúc lên khoảng 186 MPa, trong khi vẫn giữ được độ giãn dài 5–10%. Đó là nhiệt độ mặc định cho vật đúc kết cấu sẽ phải chịu tải trọng cơ học đáng kể.
Hợp kim nhôm đúc nào có độ kín áp suất tốt nhất?
A413, với khoảng 12% silicon, được coi là hợp kim đúc áp suất cao nhất. A356 cũng hoạt động tốt đối với vật đúc trọng lực và áp suất thấp cần chứa dầu hoặc chất lỏng thủy lực. Tránh sử dụng hợp kim đồng 2xx.x cho các ứng dụng chịu áp lực cao và thiết kế bộ phận có độ dày thành đồng đều để tránh hiện tượng co ngót, xốp bất kể hợp kim là gì.
Tại sao B390 được sử dụng cho các ứng dụng máy nén và xi lanh động cơ?
B390 chứa 16–18% silicon và 4–5% đồng. Hàm lượng silicon cao tạo thành các hạt silicon sơ cấp cứng mang lại khả năng chống mài mòn trượt đặc biệt, điều này rất cần thiết trong lỗ xi lanh và xi lanh máy nén. Sự đánh đổi là độ dẻo thấp hơn, gia công khó khăn hơn và độ kín áp suất kém hơn, do đó, nó chỉ được chọn khi độ mòn là chế độ lỗi chiếm ưu thế.
Một khuyến nghị kết thúc thực tế
Đặt quyết định hợp kim lên bàn trước khi cắt khuôn. Hãy hỏi nhà cung cấp vật đúc của bạn xem họ sử dụng hợp kim nào thường xuyên trên thiết bị của họ—một xưởng đúc sản xuất các bộ phận A380 mỗi ngày sẽ báo giá cho chúng với thời gian chu kỳ chặt chẽ và tỷ lệ phế liệu có thể dự đoán được, trong khi bộ phận đúc khuôn A356 lần đầu tiên có rủi ro phát triển mà cuối cùng người mua sẽ phải trả tiền. Mặt khác, nếu bộ phận của bạn được chứng nhận về độ mỏi hoặc độ kín khít, việc chuyển từ hợp kim ưa thích của nhà cung cấp sang loại hợp kim phù hợp hơn cho ứng dụng có thể giảm thiểu các hư hỏng tại hiện trường đủ để biện minh cho giá thành sản phẩm cao hơn. Xác minh thành phần hóa học thông qua báo cáo thử nghiệm vật liệu được chứng nhận, gia công lô thử nghiệm trong điều kiện sản xuất và kiểm tra xem các đặc tính cơ học từ hình dạng bộ phận thực tế có đáp ứng yêu cầu bản vẽ hay không. Trình tự đó sẽ luôn rẻ hơn so với việc phát hiện ra hợp kim không khớp trong quá trình kiểm tra của khách hàng.