NGÔN NGỮ


Trang chủ / Tin tức / Tin tức trong ngành / Đúc nhôm tùy chỉnh: Quy trình, dung sai và hướng dẫn lựa chọn nhà cung cấp
Câu trả lời trực tiếp trước tiên: đúc nhôm tùy chỉnh là một bộ phận kim loại được tạo ra bằng cách nấu chảy hợp kim nhôm, tạo thành nó trong khuôn có thể tái sử dụng, sau đó khớp bản vẽ của bạn về hình học, dung sai kích thước và độ hoàn thiện bề mặt. Đối với hoạt động sản xuất từ vài trăm đến vài triệu sản phẩm mỗi năm, đúc thường là con đường tiết kiệm nhất để tạo ra bộ phận nhẹ, bền và dẫn nhiệt khi so sánh với gia công từ phôi rắn hoặc chế tạo từ kim loại tấm.
Thành công của bạn phụ thuộc vào bốn quyết định: hợp kim nào, quy trình đúc nào, dung sai nào bạn thực sự cần và bạn chọn nhà cung cấp nào . Những lựa chọn này có mối liên hệ với nhau và việc thay đổi một lựa chọn sẽ ảnh hưởng đến những lựa chọn khác. Thông tin dưới đây cung cấp cho bạn cơ sở thực tế để thực hiện cả bốn lựa chọn mà không để lại tiền trên bàn.
Bạn cũng sẽ được lợi khi làm việc với một đối tác kiểm soát toàn bộ dây chuyền, dụng cụ, khuôn đúc và gia công CNC dưới một mái nhà. Khi một nhóm duy nhất chịu trách nhiệm cho tất cả các bước, các thay đổi kỹ thuật sẽ được xử lý nhanh hơn, đạt được dung sai mà ít phải qua lại hơn và bộ phận đó sẽ có một câu chuyện nhất quán từ đầu đến cuối.
Tại sao hợp kim nhôm là vật liệu mặc định cho các bộ phận đúc tùy chỉnh
Nhôm được chọn thường xuyên hơn bất kỳ kim loại màu nào khác cho các bộ phận đúc tùy chỉnh và các con số giải thích lý do tại sao. Mật độ của nó là 2,7 g/cm³, khoảng 1/3 thép ở mức 7,85 g/cm³ . Tùy thuộc vào hợp kim, độ dẫn nhiệt rơi vào khoảng từ 90 đến 160 W/m·K và vật đúc áp suất cao tạo ra các vách cách âm mỏng tới 2 mm. Ba đặc tính này tạo nên các thiết kế nhẹ, tản nhiệt mà các nhà sản xuất ô tô, điện tử và máy móc dựa vào.
Chọn hợp kim đúc phù hợp
Sự lựa chọn hợp kim phải phù hợp với quá trình đúc. A380 và ADC12 chiếm ưu thế trong khuôn đúc áp suất cao. A356 là tiêu chuẩn cho đúc áp suất thấp, khuôn cố định và đúc cát. Sự khác biệt thể hiện ở độ bền kéo, độ giãn dài và độ dẫn nhiệt.
| hợp kim | Quá trình đúc | Độ bền kéo (MPa) | Sức mạnh năng suất (MPa) | Độ giãn dài (%) | Độ dẫn nhiệt (W/m·K) |
|---|---|---|---|---|---|
| A380 | Đúc khuôn áp suất cao | 320 | 160 | 3.5 | 96 |
| ADC12 | Đúc khuôn áp suất cao | 310 | 150 | 2.5 | 92 |
| A356 (T6) | Áp suất thấp/khuôn vĩnh cửu/cát | 262 | 186 | 6 đến 12 | 150 |
| A413 | Đúc khuôn áp suất cao | 295 | 130 | 3.5 | 121 |
Nếu bộ phận của bạn phải chịu áp lực ở các phần mỏng thì A413 là lựa chọn phổ biến vì nó tạo ra ít lỗ chân lông siêu nhỏ hơn trong khuôn làm đầy nhanh. Nếu bạn cần độ dẻo, A356 ở nhiệt độ T6 là lựa chọn tốt hơn. Xác nhận giá trị mục tiêu của bạn dựa trên mô phỏng cấu trúc của riêng bạn; điểm yếu hầu như không bao giờ nằm ở dữ liệu vật liệu được công bố mà là độ xốp bên trong của các phần dày.
Bốn quy trình đúc cho các bộ phận nhôm tùy chỉnh
Gần như mọi dự án đúc nhôm tùy chỉnh đều sử dụng một trong các quy trình sau: đúc khuôn áp suất cao, đúc khuôn áp suất thấp, đúc khuôn cố định hoặc đúc cát. Mỗi loại có sự cân bằng khác nhau giữa thời gian chu kỳ, chi phí dụng cụ, độ xốp và độ dày thành có thể đạt được. Hiểu những điều cơ bản của từng quy trình sẽ giúp bạn tránh chỉ định một quy trình quá tốn kém hoặc không thể đạt được chất lượng yêu cầu. Để được giải thích sâu hơn về phương pháp, hãy đọc nguyên tắc cơ bản của đúc nhôm trong hướng dẫn kỹ thuật của chúng tôi.
| Quy trình | Độ dày của tường | Thời gian chu kỳ điển hình | Chi phí dụng cụ | Rủi ro về độ xốp | Khối lượng hàng năm điển hình |
|---|---|---|---|---|---|
| Đúc khuôn áp suất cao | 2 đến 4mm | 30 đến 90 giây | Cao | Trung bình (độ xốp khí) | Hơn 10.000 |
| Đúc khuôn áp suất thấp | 3 đến 8mm | 3 đến 10 phút | Trung bình | Thấp | 1.000 đến 50.000 |
| Khuôn vĩnh viễn / trọng lực | 3 đến 8mm | 5 đến 20 phút | Trung bình | Thấp to medium | 500 đến 10.000 |
| Đúc cát | 4 đến 10mm | 30 phút đến vài giờ | Thấp | Thấp | 1 đến 1.000 |
Đúc khuôn áp suất cao mang lại chu kỳ nhanh nhất và bề mặt sắc nét nhất, nhưng việc lấp đầy kim loại nhanh sẽ gây ra nguy cơ xốp khí cao hơn. Đúc khuôn áp suất thấp lấp đầy khuôn từ bên dưới với áp suất được kiểm soát, do đó bộ phận này dày đặc hơn và dễ dàng tạo ra áp suất chặt hơn; đây là lý do tại sao áp suất thấp được ưa chuộng cho các bộ phận thủy lực và kết cấu. Đúc khuôn vĩnh viễn là nền tảng trung bình cho khối lượng trung bình và các bộ phận cần xử lý nhiệt. Đúc cát vẫn là câu trả lời đúng đắn cho nguyên mẫu, các bộ phận rất lớn và hàng loạt nhỏ.
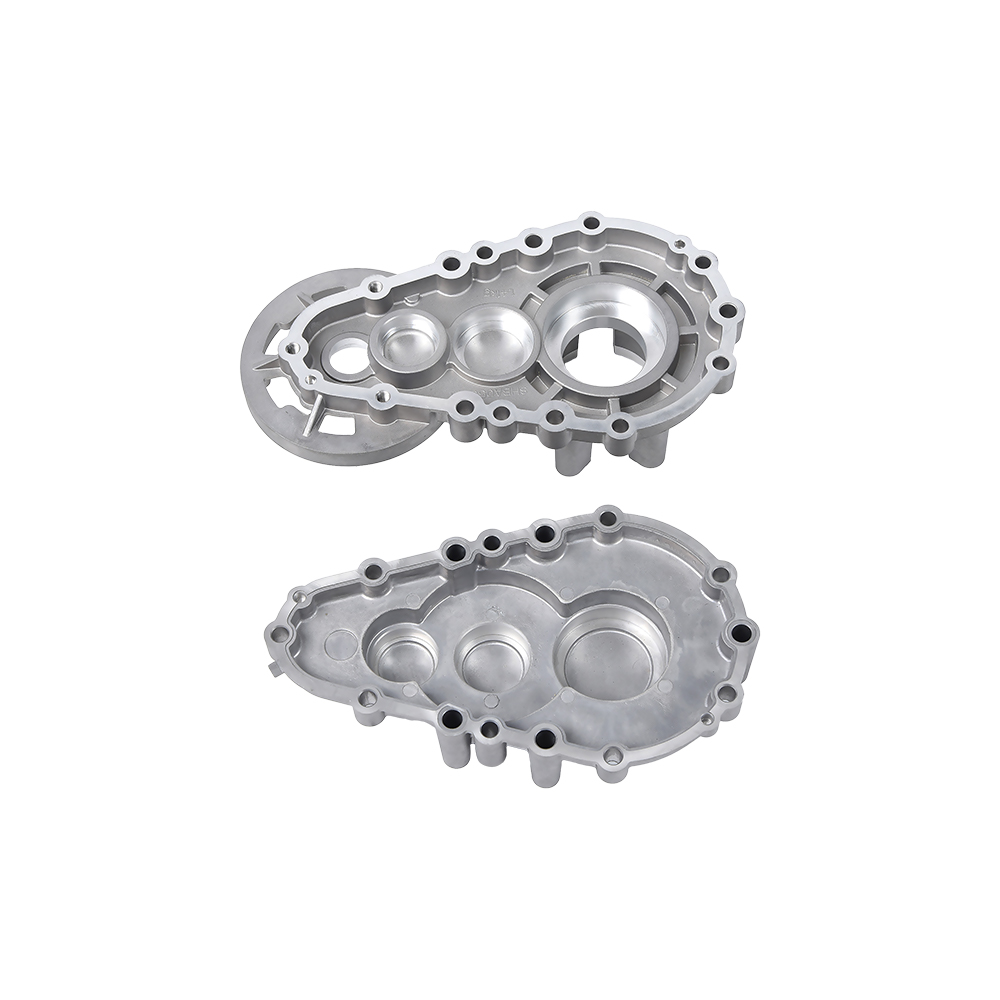
 Vỏ hộp số đúc bằng nhôm cho các ứng dụng chịu áp lực Vỏ hộp số này lý tưởng cho các bộ phận cần gia công trên bề mặt ổ trục và vòng đệm. Đúc áp suất thấp tạo ra kim loại đặc hơn với ít lỗ bên trong hơn, giảm thiểu khuyết tật sau khi gia công. Xem sản phẩm →
Nhiều đánh giá của nhà cung cấp không thành công vì họ chỉ so sánh giá đúc khuôn. Trong thực tế, quá trình quyết định kết quả cơ học. Ví dụ, vỏ hộp số sẽ được gia công cho vòng bi và bề mặt bịt kín, được hưởng lợi từ việc đúc áp suất cao ở áp suất thấp hoặc được kiểm soát cẩn thận, vì quá trình gia công sẽ mở ra các lỗ bên trong và biến các lỗ khí ẩn thành các khuyết tật bề mặt.
Quy tắc hình học giúp đơn giản hóa việc sản xuất đúc nhôm tùy chỉnh
Con đường nhanh nhất để có báo giá thấp hơn và ít bị từ chối sản xuất hơn là tuân theo thiết kế cơ bản để đúc. Nguyên tắc quan trọng nhất là duy trì độ dày thành đồng đều. Việc đúc khuôn thường sử dụng các bức tường giữa 2 mm và 4 mm . Khi bạn cần độ cứng, hãy thêm các đường gân thay vì tăng toàn bộ bức tường.
Năm thông số thiết kế có ảnh hưởng lớn nhất
- Góc nghiêng từ 1 đến 3 độ ở cả tường trong và tường ngoài. Nếu không có đủ lực kéo, chi tiết sẽ dính vào khuôn và việc đẩy ra cưỡng bức có thể làm biến dạng hình học.
- Bán kính góc bên trong ít nhất là 0,5 mm, lý tưởng nhất là 1,0 mm. Các góc nhọn tập trung lực căng và tăng nguy cơ bị rách nóng ở nhôm.
- Độ dày sườn ở mức 70% đến 80% của tường liền kề. Những đường gân dày bằng bức tường tạo nên vết lõm trên bề mặt đối diện.
- Tỷ lệ chiều cao và đường kính của ông chủ dưới 2: 1. Những con trùm cao co lại không đều và gây ra hiện tượng lệch chiều ở phía trên.
- Tránh các lỗ mù sâu hơn ba lần đường kính của chúng, nếu không bạn sẽ cần lực kéo lõi đắt tiền và có nguy cơ bị rách bộ phận trong quá trình phóng.
Nơi nào cần nghiêm khắc và nơi nào cần lỏng lẻo
Việc xác định dung sai quá mức là yếu tố tiêu tốn ngân sách phổ biến nhất trong các vật đúc nhôm tùy chỉnh. Chỉ các mặt bịt kín, lỗ ổ trục và bề mặt lắp ráp mới cần các lớp kín. Tất cả các bề mặt khác phải được để ở khả năng tự nhiên của quy trình. Bạn càng thắt chặt nhiều kích thước thì bạn càng thêm nhiều bước gia công và thời gian kiểm tra và giá sẽ tăng nhanh chóng.
Dung sai và độ hoàn thiện bề mặt: Bản vẽ của bạn có thể yêu cầu điều gì một cách thực tế
Kích thước đúc và kích thước gia công không giống nhau. Kích thước tuyến tính khi đúc trên khuôn đúc áp suất cao thường giữ /- 0,10 mm trong 25 mm đầu tiên , trong khi một lỗ khoan gia công thường xuyên được giữ để /- 0,02 mm . Bước đầu tiên là tách hai nhóm này trên bản vẽ của bạn.
| Quy trình | Dung sai tuyến tính (25 mm đầu tiên) | Bổ sung trên 25 mm | Bề mặt hoàn thiện Ra (microns) |
|---|---|---|---|
| Đúc khuôn áp suất cao | /- 0,10 mm | /- 0,02 mm | 1,6 đến 3,2 |
| Đúc khuôn áp suất thấp | /- 0,20 mm | /- 0,05 mm | 3,2 đến 6,3 |
| Khuôn vĩnh viễn | /- 0,25 mm | /- 0,05 mm | 3,2 đến 6,3 |
| Đúc cát | /- 0,8 mm | /- 0,1mm | 6,3 đến 12,5 |
Một mặt phẳng được gia công dễ dàng đạt Ra 0,8 micron, trong khi một mặt đúc tốt nằm trong phạm vi Ra 3,2 micron. Đối với các bộ phận như thân van mà việc bịt kín là rất quan trọng thì thông số kỹ thuật phải luôn yêu cầu gia công bề mặt bịt kín. Đối với những khu vực không có chức năng, hãy để lại bề mặt đúc sẵn và tiết kiệm chi phí cho các bước bổ sung.
Vật đúc nhôm tùy chỉnh được sử dụng ở đâu và nhu cầu của từng ngành
Mỗi ngành tiêu thụ nhôm đúc tùy chỉnh sẽ có những yêu cầu khác nhau. Hiểu được hồ sơ nhu cầu đó sẽ giúp bạn xác định đặc điểm mua hàng của riêng mình.
- Ô tô và phương tiện năng lượng mới: khối động cơ, vỏ hộp số, máy bơm nước và vỏ động cơ điện. Trọng lượng nhẹ và độ dẫn nhiệt là yếu tố quyết định. Khối lượng sản phẩm thường cao nên việc đúc khuôn chiếm ưu thế.
- Xe máy và thiết bị điện nhỏ: hộp trục khuỷu và hộp số. Khả năng chống mỏi do rung động là rất quan trọng.
- Máy nông nghiệp: hộp số máy cấy lúa và hộp số máy xới siêu nhỏ. Bụi, độ ẩm và tải trọng va đập đòi hỏi các phần tường chắc chắn và bịt kín.
- Thủy lực và khí nén: thân van, bơm phanh và thân điều chỉnh áp suất. Độ xốp thấp và độ kín áp suất là tiêu chí chính.
- Máy điện và điện tử: vỏ động cơ, chất nền tản nhiệt cho phương tiện sử dụng năng lượng mới và vỏ cảm biến. Độ ổn định kích thước và hiệu suất nhiệt là quan trọng nhất.
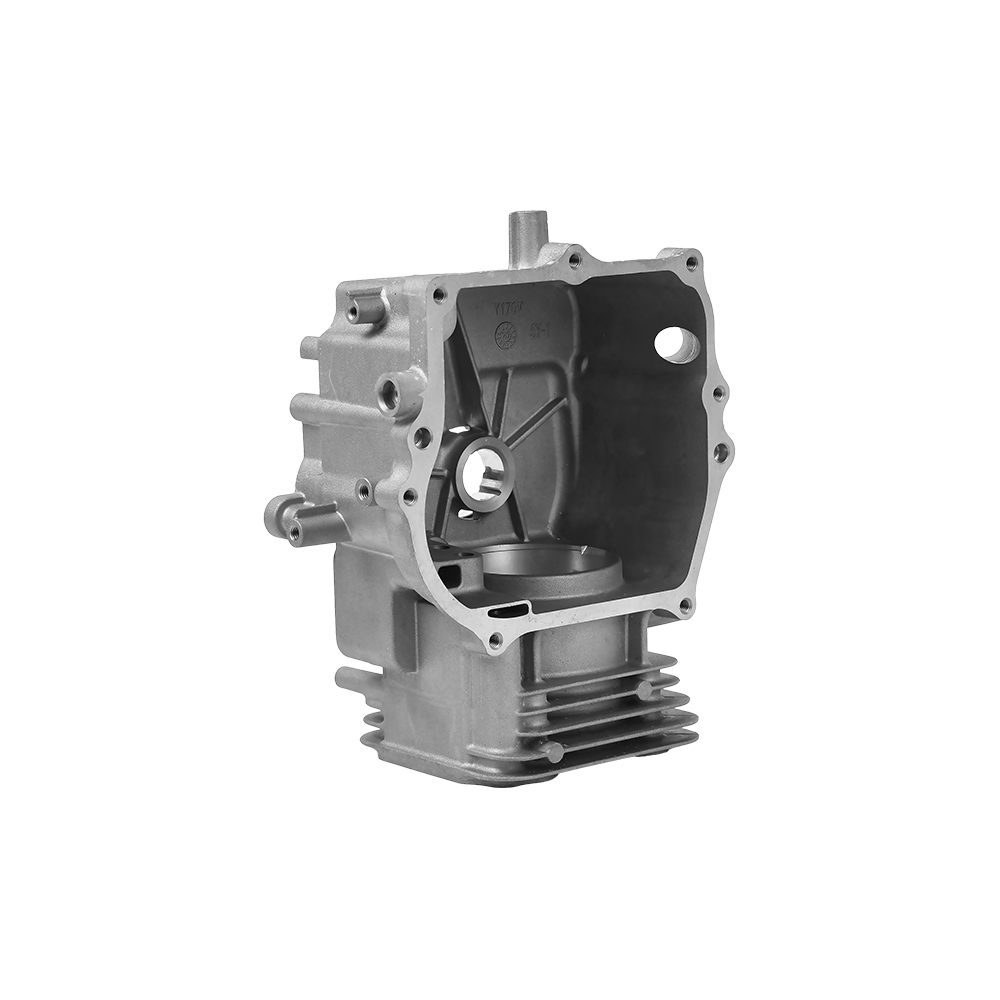
 Bộ phận xi lanh động cơ tự động bằng nhôm để đạt tiêu chuẩn nhà cung cấp Đánh giá năng lực của nhà cung cấp bằng cách kiểm tra xem họ có sản xuất các bộ phận xi lanh động cơ tương tự hay không. Kinh nghiệm trước đây của họ giúp dự đoán các vấn đề về độ xốp và biến dạng không được thể hiện trong bản vẽ. Xem sản phẩm →
Thật bất thường khi một xưởng đúc lại mạnh như nhau trong tất cả các lĩnh vực này. Câu hỏi phù hợp để hỏi nhà cung cấp không phải là "bạn có thể đúc nhôm được không" mà là "bạn đã sản xuất các bộ phận tương tự như của tôi chưa". Ví dụ, một nhà cung cấp đã sản xuất máy bơm nước và vỏ hộp số cho ô tô sẽ lường trước được các vấn đề về độ xốp và biến dạng không xuất hiện trên bản vẽ.
Trình điều khiển chi phí và thời gian thực hiện thực tế cho vật đúc nhôm tùy chỉnh
Tổng chi phí của việc đúc nhôm tùy chỉnh được tạo thành từ dụng cụ, giá thành sản phẩm và các hoạt động hoàn thiện. Gia công dụng cụ là khoản đầu tư một lần và phụ thuộc vào kích thước bộ phận, số lượng khoang và độ phức tạp của khuôn. Giá mảnh phụ thuộc vào thời gian chu kỳ và mức tiêu thụ vật liệu. Việc hoàn thiện phụ thuộc vào số lượng thao tác mà bản vẽ của bạn cần.
- Dụng cụ: khuôn đúc áp suất cao một khoang cho nhà ở cỡ trung thường có phạm vi từ 10.000 USD đến 50.000 USD , tùy thuộc vào hình dạng và cấp thép. Một mẫu đúc bằng cát có thể có giá dưới 3.000 USD, vì vậy đối với số lượng ít thì sẽ tiết kiệm hơn mặc dù chi phí sản phẩm cao hơn.
- Giá hợp kim: giá nhôm theo tỷ giá của Sàn giao dịch kim loại Luân Đôn (LME). Các nhà cung cấp có trách nhiệm bao gồm một điều khoản điều chỉnh kim loại để các chương trình sản xuất kéo dài không bị thua lỗ.
- Thời gian chu kỳ: chu kỳ đúc khuôn được tính bằng giây, trong khi chu kỳ khuôn cố định và áp suất thấp chạy tính bằng phút. Sự khác biệt này chi phối giá mảnh.
- Các hoạt động phụ: gia công, tarô, anod hóa và kiểm tra rò rỉ đều làm tăng thêm chi phí. Việc kết hợp chúng với một nhà cung cấp duy nhất giúp giảm chi phí hậu cần và quản lý.
Dòng thời gian điển hình của dự án trông như thế này: chế tạo dụng cụ mất từ 4 đến 8 tuần kể từ khi phê duyệt bản vẽ, mẫu và báo cáo kích thước sẽ được thực hiện trong vòng 2 đến 3 tuần sau khi chế tạo dụng cụ hoàn tất và bắt đầu sản xuất hàng loạt sau khi mẫu được phê duyệt. Điều đó mang lại tổng số thực tế 7 đến 12 tuần kể từ khi bắt đầu sản xuất hàng loạt cho một phần đơn giản.
Cách sàng lọc một nhà cung cấp đúc nhôm tùy chỉnh
Việc định giá là cần thiết nhưng chưa đủ. Điều quan trọng hơn là nhà cung cấp kiểm soát nội bộ bao nhiêu phần của quy trình. Đúc và gia công là những nguyên tắc khác nhau và khi chúng tách biệt, các vấn đề về dung sai sẽ trở thành một bài tập chỉ tay.
 Van thủy lực đúc nhôm có điều khiển trong nhà Chọn nhà cung cấp kiểm soát cả quá trình đúc và gia công để tránh tranh chấp về dung sai. Một phần thử nghiệm đơn giản cho thấy khả năng kích thước thực tế của toàn bộ quá trình. Xem sản phẩm →
Sáu câu hỏi cần hỏi trước khi bạn gửi bản vẽ
- Nhà cung cấp có cung cấp cả đúc áp suất cao và áp suất thấp không? Phạm vi quan trọng khi dự án phát triển.
- Gia công CNC có được thực hiện tại nhà không? Đây là cách nhanh nhất để khắc phục các vấn đề về dung sai được phát hiện trong quá trình phê duyệt mẫu.
- Họ có quy trình không tuân thủ được ghi lại không? Bạn muốn biết việc làm lại và kiểm tra lại sẽ được xử lý như thế nào.
- Họ có thể chứng minh những phần tương tự không? Yêu cầu hồ sơ giao hàng hoặc câu chuyện trường hợp, không chỉ lưu trữ hình ảnh của thiết bị.
- Thủ tục phê duyệt mẫu tiêu chuẩn là gì? Nhà cung cấp nên xác định báo cáo bài viết đầu tiên với các giá trị đo được trên bản vẽ của bạn.
- Họ trả lời các câu hỏi kỹ thuật nhanh như thế nào? Nhà cung cấp trả lời các câu hỏi về bản vẽ trong vòng 24 giờ cũng có khả năng phản hồi nhanh chóng trong quá trình sản xuất.
Một thử nghiệm thực tế là gửi một chi tiết đơn giản có dung sai rộng hơn mức cần thiết trên một chiều, sau đó xem nhà cung cấp gửi lại những gì. Một nhà cung cấp trưởng thành sẽ cho bạn biết mức độ dung sai mà họ thực sự có thể nắm giữ.
Kiểm soát chất lượng giúp mỗi lô luôn nhất quán
Một dự án đúc vẫn chưa kết thúc khi mẫu đầu tiên được phê duyệt. Thử thách thực sự là giữ cho 10.000 bộ phận tiếp theo giống hệt mẫu. Quá trình trôi dạt: nhiệt độ nóng chảy, tốc độ phun, nhiệt độ khuôn và thời gian làm mát đều thay đổi cấu trúc lỗ rỗng và kích thước cuối cùng.
Điểm kiểm tra quan trọng trên mỗi đơn hàng
- Kiểm tra bài viết đầu tiên, trong đó tất cả các kích thước được đo theo bản vẽ và báo cáo được đưa ra cùng với mẫu.
- Kiểm tra trong quá trình tại một khoảng thời gian cố định để phát hiện sớm sự mài mòn hoặc trôi dạt trong quá trình.
- Kiểm tra rò rỉ trên thiết bị chuyên dụng dành cho thân van, vỏ máy bơm và bất kỳ bộ phận chịu áp nào.
- Giám sát độ xốp thông qua lấy mẫu phá hủy hoặc kiểm tra bằng tia X các phần quan trọng.
- Kiểm tra kích thước cuối cùng sau khi gia công để tìm dung sai được chỉ định khi gia công.
Thuộc tính phân biệt các nhà cung cấp tốt là khả năng truy xuất nguồn gốc của các thông số quy trình trên mỗi lô. Hỏi xem nhà cung cấp có ghi lại đường cong đúc, nhiệt độ khuôn và chiều dài đệm cho mỗi lô hay không. Khi sự cố xuất hiện, những hồ sơ đó cho phép nhóm chẩn đoán nguyên nhân trong vài ngày thay vì vài tuần.
Câu hỏi thường gặp về đúc nhôm tùy chỉnh
Sự khác biệt giữa đúc khuôn áp suất cao và đúc áp suất thấp cho các bộ phận tùy chỉnh là gì?
Đúc khuôn áp suất cao phun chất nóng chảy vào khuôn ở tốc độ cao, tạo ra chu kỳ nhanh và thành mỏng nhưng có khả năng tạo ra độ xốp khí cao hơn. Quá trình đúc áp suất thấp lấp đầy khuôn từ bên dưới dưới áp suất được kiểm soát, tạo ra cấu trúc dày đặc hơn, kín áp hơn nhưng với chu kỳ chậm hơn. Chọn khuôn đúc áp suất cao cho thể tích và áp suất thấp cho các yêu cầu về kết cấu hoặc kín khít.
Chi phí dụng cụ cho việc đúc nhôm tùy chỉnh là bao nhiêu?
Đối với nhà ở cỡ trung bình, khuôn đúc áp suất cao thường nằm trong khoảng 10.000 USD đến 50.000 USD , trong khi mẫu đúc bằng cát có thể có giá dưới 3.000 USD. Sự lựa chọn mang tính kinh tế: dàn trải chi phí dụng cụ theo số lượng hàng năm của bạn. Với khối lượng thấp, chi phí dụng cụ đúc cát thấp hơn sẽ thắng; với số lượng lớn, giá đúc khuôn thấp hơn sẽ thắng.
Độ dày thành tối thiểu cho khuôn đúc nhôm là bao nhiêu?
Trong khuôn đúc áp suất cao, 2 mm là điển hình và 1,5 mm có thể đạt được trên các bề mặt nhỏ . Đúc khuôn cố định và áp suất thấp thường yêu cầu 3 mm trở lên. Thành mỏng hơn đòi hỏi hợp kim lỏng hơn, có thể làm giảm độ bền cơ học một chút.
Các hoạt động gia công thứ cấp có luôn cần thiết không?
Không. Nếu dung sai bản vẽ của bạn nằm trong khả năng đúc sẵn và không cần mặt bịt kín hoặc lỗ ren, bạn có thể sử dụng trực tiếp bộ phận đó. Nhưng hầu hết các bộ phận thủy lực và ô tô quan trọng đều được gia công vì các lỗ khoan, vòng đệm và ren chính xác phải chặt hơn nhiều so với những gì mà bất kỳ quy trình đúc nào có thể mang lại.
Một dự án đúc tùy chỉnh mới mất bao lâu từ bản vẽ đến sản xuất hàng loạt?
Thông thường 7 đến 12 tuần . Việc gia công dụng cụ mất từ 4 đến 8 tuần, việc chuẩn bị mẫu và kiểm tra sản phẩm đầu tiên mất từ 2 đến 3 tuần và quá trình sản xuất hàng loạt tuân theo quy trình phê duyệt mẫu. Một bản vẽ hoàn thiện và một xưởng đúc với dụng cụ nội bộ sẽ rút ngắn khoảng thời gian đó.
Có thể chuyển cùng một bộ phận từ nguyên mẫu đúc cát sang đúc khuôn không?
Có, nhưng hình dạng phải được thiết kế để đúc khuôn ngay từ đầu. Đúc cát cho phép tường dày hơn và không có gió lùa; đúc khuôn cần có lực kéo, độ dày thành đồng đều và khả năng phóng ra tốt. Nếu bạn lập kế hoạch chuyển giao sớm với một xưởng đúc cung cấp cả hai quy trình thì quá trình chuyển đổi sẽ trở thành một thay đổi công cụ đơn giản.
Một lời thực tế để kết thúc với
Đúc nhôm tùy chỉnh là một cách đã được chứng minh để sản xuất các bộ phận nhẹ, bền và hiệu quả nhiệt trên quy mô lớn, nhưng mọi dự án đều thành công hay thất bại ở các chi tiết: lựa chọn hợp kim, so khớp quy trình, ngân sách dung sai và kỷ luật nhà cung cấp. Suy nghĩ quá nhiều về bất kỳ điều nào trong số này trong khi bỏ qua những điều khác là cách nhanh nhất để kéo dài ngân sách.
Bắt đầu với một bản vẽ hoàn chỉnh, yêu cầu đầu vào của quy trình thay vì chỉ giá cả và chọn nhà cung cấp kiểm soát dụng cụ, đúc và gia công cùng nhau. Nếu phần của bạn đang ở giai đoạn mà ý kiến thứ hai về quá trình tuyển diễn viên sẽ hữu ích, liên hệ với nhóm kỹ thuật của chúng tôi với bản vẽ của bạn; chúng tôi sẽ cho bạn thấy điều gì là thực tế trước khi bạn cam kết sử dụng công cụ.