NGÔN NGỮ


Trang chủ / Tin tức / Tin tức trong ngành / Hướng dẫn người mua khuôn đúc nhôm: Thép công cụ, tuổi thọ công cụ, chi phí và khuyết tật
Khuôn đúc nhôm là quyết định tốn kém nhất trong một dự án đúc khuôn. Nó là công cụ bằng thép cứng có chức năng định hình mỗi lần đúc, đặt thời gian chu kỳ, kiểm soát tỷ lệ lỗi và xác định mức độ xử lý sau của bộ phận sẽ cần. Khuôn là nơi sinh ra dung sai, nơi mà độ xốp của khí được quyết định hoặc bị mất, và nơi mà một báo giá rẻ có thể trở thành hiện thực đắt đỏ. Đối với người mua và kỹ sư đánh giá các nhà cung cấp khuôn đúc nhôm, khuôn đáng được quan tâm nhiều hơn kích thước máy ép, giá hợp kim hoặc thậm chí trọng lượng bộ phận.
Trong hướng dẫn này, chúng tôi tập trung cụ thể vào khuôn chứ không phải quy trình chung. Bạn sẽ tìm thấy các loại thép được sử dụng cho khuôn nhôm, số tuổi thọ dụng cụ thực tế, cơ cấu chi phí đằng sau báo giá khuôn, các khuyết tật bắt đầu bên trong khoang và các quy tắc thiết kế giúp kiểm soát ngân sách sản xuất và dụng cụ. Mục đích là làm cho báo giá dụng cụ tiếp theo dễ so sánh hơn và khó đọc sai hơn nhiều.
Khuôn đúc nhôm thực sự là gì
Khuôn không chỉ là một khuôn có khoang rỗng. Nó là một hệ thống công cụ hoàn chỉnh được làm từ một số tấm thép, các hạt dao có thể hoán đổi cho nhau, lõi trượt, chốt đẩy, giếng tràn, cổng và kênh làm mát bên trong. Nửa cố định của khuôn được gắn vào tấm ép cố định của máy đúc buồng lạnh; nửa chuyển động được gắn vào trục kẹp để mở và đóng khuôn cho mỗi lần bắn. Nhôm nóng chảy đi vào khoang dưới áp suất cao, đông đặc lại trong vài giây và nửa chuyển động kéo ra xa để hệ thống đẩy có thể đẩy vật đúc ra ngoài.
Đối với các bộ phận bằng nhôm, hầu hết quá trình sản xuất đều sử dụng quy trình buồng lạnh vì nhiệt độ kim loại nóng chảy, khoảng 620–700°C tùy thuộc vào hợp kim, quá nóng đối với máy buồng nóng. Do đó, khuôn phải chịu được cả áp suất phun cao và sốc nhiệt trong mỗi chu kỳ. Đó là lý do tại sao thép khuôn, xử lý nhiệt, thiết kế làm mát và hoàn thiện bề mặt ở nhôm lại quan trọng hơn nhiều so với các dụng cụ phun kẽm hoặc nhựa.
Các thành phần khuôn có thể được nhóm theo chức năng. Bảng bên dưới là danh sách kiểm tra thực tế dành cho những người mua muốn hiểu họ thực sự đang trả tiền cho cái gì trong báo giá dụng cụ.
| thành phần | chức năng | Đã thay thế/bảo trì |
|---|---|---|
| Tấm khuôn | Giữ phần chèn khoang và hướng dẫn nửa chuyển động | Sau khi sửa chữa dụng cụ hoặc hư hỏng do va chạm |
| Chèn khoang | Khối thép được gia công tạo thành bề mặt đúc | Khi kiểm tra nhiệt hoặc xói mòn vượt quá giới hạn bản vẽ |
| Cầu trượt và máy nâng | Tạo các lỗ bên, đường cắt và các góc nhả phức tạp | Các bộ phận bị mòn, được kiểm tra trong quá trình bảo trì theo lịch trình |
| Chân đẩy | Đẩy vật đúc đã đông đặc ra khỏi nửa chuyển động | Thường xuyên thay thế sau vài nghìn phát bắn |
| Á hậu, cổng, giếng tràn | Dẫn kim loại nóng chảy vào khoang và giữ lại vật liệu lạnh hoặc bẩn | Sửa đổi trong quá trình lấy mẫu nếu xuất hiện vấn đề về dòng chảy |
| Kênh làm mát | Loại bỏ nhiệt từ khuôn một cách có kiểm soát | Làm sạch và kiểm tra dòng chảy trong bảo trì công cụ |
Nếu bạn là người mới làm quen với phương pháp sản xuất rộng hơn, trước tiên bạn phải hiểu được quá trình đúc khuôn nhôm và sau đó quay lại chi tiết dụng cụ. Trong thực tế, khuôn là một phần của quy trình tách biệt quy trình sản xuất ổn định, lặp lại với quy trình tạo ra sự bất ngờ trong mỗi lần kiểm tra.
Khuôn đúc quản lý chất lượng đúc nhiều hơn báo chí
Nhiều cuộc trò chuyện mua hàng tập trung vào trọng tải ép, tốc độ phun và trọng lượng bắn. Những thông số đó quan trọng nhưng chúng được điều chỉnh xung quanh khuôn. Khuôn quyết định mức độ kim loại lấp đầy khoang, tốc độ nguội đi, nơi vật liệu cuối cùng đông đặc lại và liệu khí có cách thoát ra hay không. Ngay cả một chiếc máy ép 900 tấn hoàn toàn mới cũng không thể tạo ra âm thanh đúc từ khuôn được thiết kế kém.
Ba yếu tố kiểm soát khuôn có tác động lớn nhất đến chất lượng:
- Làm đầy mô hình. Vị trí cổng và hình dạng đường dẫn kiểm soát cách nhôm nóng chảy di chuyển qua khoang. Một khuôn làm đầy đẩy không khí phía trước kim loại vào các giếng tràn; khuôn nạp không đều sẽ tạo ra hiện tượng đóng nguội, tắt máy và kẹt khí.
- Tốc độ làm mát. Đường nước bên trong khuôn xác định nơi vật đúc đông đặc trước tiên. Quá trình hóa rắn theo hướng sẽ đẩy kim loại lỏng cuối cùng vào các khu vực tràn hoặc các ống nâng, chứ không phải bên trong thành bộ phận. Nếu bố trí làm mát không đúng, độ xốp co ngót sẽ xuất hiện ở cùng một vị trí trên mỗi lần chụp.
- Tình trạng bề mặt khuôn. Khoang được hoàn thiện tốt, được nhả chính xác sẽ tạo ra vật đúc có kết cấu bề mặt đồng nhất và ít vấn đề dính hơn. Khi bề mặt khuôn bắt đầu kiểm tra nhiệt hoặc ăn mòn, chất lượng bề mặt vật đúc sẽ giảm trước khi khuyết tật lộ rõ khi kiểm tra kích thước đơn giản.
Trong môi trường sản xuất, khuôn cũng kiểm soát khả năng lặp lại. Một khuôn ổn định, chạy trong cửa sổ quy trình được ghi lại, sẽ mang lại cùng kích thước và cùng độ hoàn thiện bề mặt qua hàng nghìn lần chụp. Khi khách hàng nhìn thấy sự lệch kích thước trong các bộ phận được giao, câu hỏi đầu tiên phải luôn là về tình trạng khuôn chứ không phải về hợp kim nhôm. Để có tài liệu tham khảo hữu ích về các loại lỗi và ý nghĩa của chúng tại xưởng sản xuất, hệ thống phân loại lỗi NADCA là điểm khởi đầu được sử dụng rộng rãi trong công nghiệp.
Các loại thép và tuổi thọ dụng cụ dự kiến cho khuôn nhôm
Loại thép là điều đầu tiên cần kiểm tra khi so sánh hai báo giá khuôn cho cùng một chi tiết. Hai nhà cung cấp có thể báo giá khuôn tương tự nhau, nhưng một nhà cung cấp có thể sử dụng thép tôi chân không H13 tiêu chuẩn trong khi nhà cung cấp kia sử dụng loại thép cao cấp có chi phí cao hơn với khả năng chống mỏi nhiệt tốt hơn. Giá khuôn chỉ tương tự cho đến khi xuất hiện lần kiểm tra nhiệt đầu tiên.
| Mác thép | Độ cứng chung của khuôn Al | Tuổi thọ khuôn dự kiến của vật đúc Al | Phù hợp nhất cho |
|---|---|---|---|
| H13 | 46–52 HRC | 100.000–150.000 bức ảnh | Tiêu chuẩn sản xuất cho hầu hết các vật đúc nhôm |
| H11 | 44–52 HRC | 80.000–120.000 bức ảnh | Lõi phức tạp, gân sâu, hình học phóng khó khăn |
| Cấp H13 / ESR cao cấp | 48–54 HRC | 150.000–200.000 bức ảnh | Các bộ phận ô tô dài hạn và có tính toàn vẹn cao |
Hợp kim được đúc cũng làm thay đổi tuổi thọ của khuôn. Nhôm nằm ở giữa phạm vi. Hợp kim kẽm được đúc ở nhiệt độ thấp hơn và tạo ra ít mỏi nhiệt hơn; hợp kim gốc magie và đồng tấn công bề mặt khuôn mạnh hơn. Bảng dưới đây đưa ra một so sánh thực tế.
| Gia đình hợp kim | Nhiệt độ nóng chảy điển hình | Tuổi thọ khuôn điển hình | Nguyên nhân chính gây mòn khuôn |
|---|---|---|---|
| Hợp kim kẽm | 380–450°C | 500.000 bức ảnh | Mài mòn, sốc nhiệt thấp |
| Hợp kim nhôm | 620–700°C | 100.000–200.000 bức ảnh | Mỏi nhiệt và hàn |
| Hợp kim magiê | 620–680°C | 80.000–120.000 bức ảnh | Tấn công hóa học cao hơn vào thép |
| Hợp kim đồng / đồng thau | 900–1000°C | 20.000–50.000 bức ảnh | Nứt nhiệt và xói mòn nghiêm trọng |
Các số liệu về tuổi thọ của khuôn ở trên giả định việc bảo trì hợp lý: kiểm soát nhiệt độ khuôn, vệ sinh thường xuyên, kiểm tra vết nứt và các hoạt động giảm ứng suất không thường xuyên trên dụng cụ chịu tải nặng. Nếu không bảo trì, ngay cả khuôn thép cao cấp cũng sẽ sớm hỏng. Không coi tuổi thọ khuôn là một đặc tính cố định của thép; nó là kết quả của thép, thiết kế công cụ, kiểm soát quy trình và bảo trì cùng nhau.
Điều gì quyết định giá của khuôn đúc nhôm
Báo giá khuôn không chỉ là giá gia công một khoang. Khối thép là một phần nhỏ trong tổng chi phí. Tiền thật được dùng vào kỹ thuật, sản xuất điện cực, lập trình CNC, đánh bóng, lắp ráp và chụp thử. Nếu nhà cung cấp báo giá khuôn rất thấp, hãy hỏi những gì bị loại trừ thay vì ăn mừng thỏa thuận.
Bảng phân tích chi phí đơn giản hóa cho một khuôn đúc nhôm điển hình trông như thế này:
- Thiết kế và mô phỏng dòng chảy khuôn: 5–10% giá dụng cụ. Chi phí này đáng được bảo vệ vì nó ngăn chặn những sửa chữa tốn kém sau này.
- Thép khuôn và xử lý nhiệt: 12–18%. Bao gồm làm cứng chân không, ủ và giảm căng thẳng.
- Gia công CNC và EDM: 40–50%. Đây là cốt lõi của công việc sản xuất khuôn mẫu.
- Lắp, đánh bóng và lắp ráp: 15–20%. Bao gồm việc đạt được độ hoàn thiện bề mặt được chỉ định và phản hồi của hệ thống phóng.
- Chụp thử và lấy mẫu: 3–5%. Được sử dụng để xác nhận kích thước, chất lượng bề mặt và các thông số quy trình trước khi đưa vào sản xuất.
Quyết định chiến lược lớn nhất là số lượng sâu răng. Khuôn một khoang rẻ hơn, đơn giản hơn và dễ sửa đổi hơn. Khuôn nhiều khoang tạo ra nhiều bộ phận trong một chu kỳ máy và giảm chi phí cho mỗi bộ phận, nhưng nó làm tăng rủi ro về dụng cụ. Nếu một khoang có độ lệch kích thước nhỏ, toàn bộ quá trình sản xuất phải dừng lại trong khi khoang đó được sửa chữa.
| Số khoang | Chi phí khuôn tương đối | Phần mỗi chu kỳ | Khối lượng phù hợp nhất |
|---|---|---|---|
| 1 khoang | 1.0x | 1 | Tạo mẫu, khối lượng rất thấp, hình học phức tạp |
| 2 khoang | 1,6–1,8 lần | 2 | Khối lượng hàng năm từ hàng chục ngàn trở lên |
| 4 khoang | 2,5–3,0x | 4 | Phụ tùng ô tô và thiết bị số lượng lớn |
| 8 khoang | 4,5–5,5 lần | 8 | Các chương trình ổn định, có khối lượng rất lớn với dự báo đáng tin cậy |
Nhiều người mua có kinh nghiệm bắt đầu với dụng cụ một khoang hoặc hai khoang, xác nhận quy trình và sau đó bổ sung thêm các khoang hoặc chế tạo khuôn thứ hai. Cách tiếp cận đó làm giảm rủi ro tài chính do lỗi thiết kế trong khi vẫn cho phép tăng cường sản xuất số lượng lớn.
Các khuyết tật đúc liên quan đến khuôn và cách ngăn ngừa chúng
Hầu hết các khuyết tật của khuôn đúc được đặt tên theo những gì người kiểm tra nhìn thấy trên bộ phận hoàn thiện, nhưng nhiều lỗi trong số đó bắt nguồn từ bên trong khuôn. Hiểu được mối quan hệ giữa lỗi và hư hỏng giúp người mua đặt câu hỏi phù hợp trong quá trình lấy mẫu và thảo luận về PPAP. Bảng dưới đây tóm tắt các khuyết tật phổ biến nhất liên quan đến khuôn đúc và các biện pháp đối phó thực tế được các kỹ sư đúc khuôn áp dụng.
| khiếm khuyết | Nguyên nhân liên quan đến cái chết | phòng ngừa |
|---|---|---|
| Độ xốp của khí | Thông hơi kém, đường dẫn dòng chảy dài, giếng tràn đặt sai vị trí | Thiết kế lại cổng và lỗ thông hơi, thêm hỗ trợ chân không |
| Tắt lạnh | Nhiệt độ khuôn quá thấp, kim loại đóng băng trước khi khoang đầy | Tăng nhiệt độ khuôn, cân bằng thời gian điền, điều chỉnh tốc độ cổng |
| Hàn/dính | Nhôm liên kết hóa học với bề mặt khuôn không được bảo vệ | Lớp phủ thấm nitơ hoặc PVD của bề mặt khoang |
| Kiểm tra nhiệt | Sự giãn nở và co lại nhiệt lặp đi lặp lại của mặt khuôn | Sử dụng thép H13 hoặc thép cao cấp, làm mát có kiểm soát, giảm stress định kỳ |
| đèn flash | Độ lệch của khuôn, đường chia tay bị mòn, lực kẹp sai | Sửa chữa đường phân khuôn, duy trì độ song song của trục lăn, điều chỉnh trọng tải kẹp |
| Dấu phóng | Không đủ gió lùa, quá ít chốt đẩy, lực đẩy cao | Tăng góc nghiêng, thêm chốt đẩy, đánh bóng bề mặt khoang |
Một khuôn được thiết kế tốt sẽ không tự mình loại bỏ được tất cả các khuyết tật. Các thông số quy trình như nhiệt độ nóng chảy, biên dạng phun, ứng dụng phun và thời gian chu kỳ phải phù hợp với thiết kế khuôn. Nhưng nếu khuôn đã được sửa và lỗi vẫn xuất hiện trên mỗi lần cắt thì có thể cửa sổ quy trình đang bị vi phạm chứ không phải thiết kế khuôn.
Quy tắc thiết kế bảo vệ khuôn và phế liệu phía dưới
Các nhà thiết kế bộ phận đôi khi xử lý khuôn như thể nó có thể tái tạo bất kỳ mô hình CAD nào. Nó không thể. Khuôn cần có góc nghiêng, thành đồng nhất, các góc tròn và không gian để kim loại chảy. Nếu bộ phận này vi phạm các quy tắc này, các vấn đề về chất lượng sẽ xuất hiện trong quá trình sản xuất và chi phí bảo trì khuôn sẽ tăng lên. Tin tốt là hầu hết các quy tắc đều đơn giản và có thể đo lường được.
| Tính năng thiết kế | Phạm vi được đề xuất | Lý do |
|---|---|---|
| Góc dự thảo bên ngoài | 1–2 độ | Cho phép phóng sạch mà không làm hỏng bề mặt |
| Góc nháp bên trong | 2–3 độ | Giúp vật đúc nhả ra khỏi nửa chuyển động |
| Độ dày thành danh nghĩa | 2,5–6,0 mm | Cân bằng hoạt động làm đầy, sức mạnh và làm mát |
| Tính đồng nhất của tường | Giữ các phần càng đều càng tốt | Tránh độ xốp co ngót và vết chìm |
| Độ dày đáy sườn | 0,6–1,0 lần bức tường liền kề | Làm cứng chi tiết mà không tạo ra các phần dày |
| Bán kính góc trong | 1,0 mm hoặc lớn hơn khi có thể | Giảm nồng độ ứng suất và cải thiện dòng chảy kim loại |
Đây là những điểm khởi đầu, không phải là luật tuyệt đối. Các bộ phận lớn, vỏ có thành mỏng, giá đỡ kết cấu và thân van chịu áp lực sẽ lệch theo một hướng khác nhau. Mục tiêu không phải là làm theo bảng một cách mù quáng; nó buộc người xem xét thiết kế phải hỏi tại sao một bức tường, đường gân hoặc bán kính cụ thể lại tồn tại trước khi thép khuôn được cắt.
Lựa chọn hợp kim nhôm và ảnh hưởng của nó đến tuổi thọ và dung sai của dụng cụ
Hợp kim nhôm không chỉ quyết định tính chất cơ học của bộ phận cuối cùng. Nó cũng ảnh hưởng đến mức độ mạnh mẽ của kim loại nóng chảy tấn công khuôn, mức độ lấp đầy các phần mỏng và dung sai kích thước mà bạn có thể mong đợi. Những người mua thay đổi hợp kim sau khi khuôn đã được chế tạo có thể ngạc nhiên với kết quả này.
| hợp kim | Đặc điểm chính | Ứng dụng điển hình |
|---|---|---|
| A380 / ADC12 | Cân bằng sức mạnh, làm đầy và chi phí | Kết cấu chung, vỏ ô tô, khung động cơ |
| A383 | Khả năng chống rách nóng tốt hơn, làm đầy tốt | Các gân mỏng, các phần thành mỏng phức tạp |
| A360 | Chống ăn mòn tốt hơn, hàm lượng đồng thấp hơn | Các bộ phận tiếp xúc, môi trường biển hoặc ăn mòn |
| A413 | Tính lưu động và độ kín áp suất tuyệt vời | Thân van, bộ phận chịu áp |
| B390 | Độ cứng cao, chống mài mòn tốt, gia công cứng hơn | Khối động cơ, thùng xi lanh, bề mặt dễ bị mài mòn |
Từ góc độ khuôn, hàm lượng silicon và hàm lượng đồng của hợp kim ảnh hưởng đến hoạt động hàn và ăn mòn. Các hợp kim có hàm lượng silicon cao hơn, chẳng hạn như A383 hoặc B390, chảy tốt nhưng có thể mài mòn bề mặt thép nhiều hơn. Hợp kim có hàm lượng sắt thấp hơn có thể làm tăng khả năng hàn, đó là lý do tại sao việc xử lý bề mặt như thấm nitơ thường được chỉ định cùng với quyết định hợp kim. Sự kết hợp phù hợp là hợp kim, lớp phủ khuôn, cách bố trí làm mát và cài đặt quy trình chứ không phải bất kỳ hạng mục nào.
Đúc và gia công: Khuôn trở thành bộ phận hoàn thiện
Khuôn đúc nhôm tạo ra hình dạng gần như lưới chứ không phải thành phần hoàn thiện. Các lỗ khoan vẫn cần được gia công, các mặt bịt kín cần độ phẳng, ren cần cắt và các kích thước quan trọng cần dung sai chặt chẽ hơn mà quy trình CNC có thể cung cấp. Đây là lý do tại sao khả năng gia công của nhà cung cấp khuôn đúc cũng quan trọng như bản thân khuôn.
Một nhà cung cấp vận hành cả khuôn đúc và gia công CNC trong cùng một nhà máy có thể kiểm soát toàn bộ quy trình làm việc: khuôn tạo ra vật đúc, máy CNC hoàn thiện nó và lần kiểm tra cuối cùng sẽ thấy cùng một bộ phận trong cùng một tòa nhà. Sự sắp xếp đó giúp giảm thời gian hậu cần, tránh hư hỏng trong quá trình vận chuyển và giữ cho dữ liệu đo lường ổn định giữa các hoạt động.
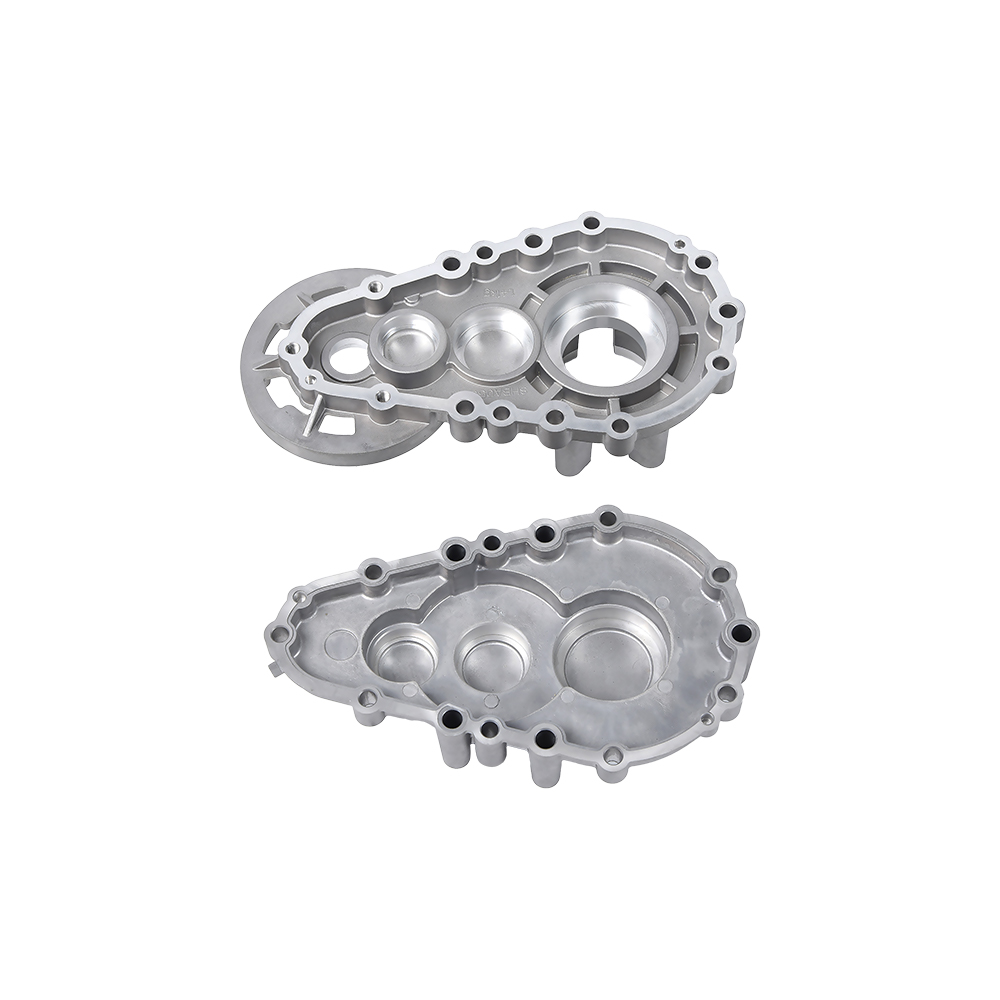
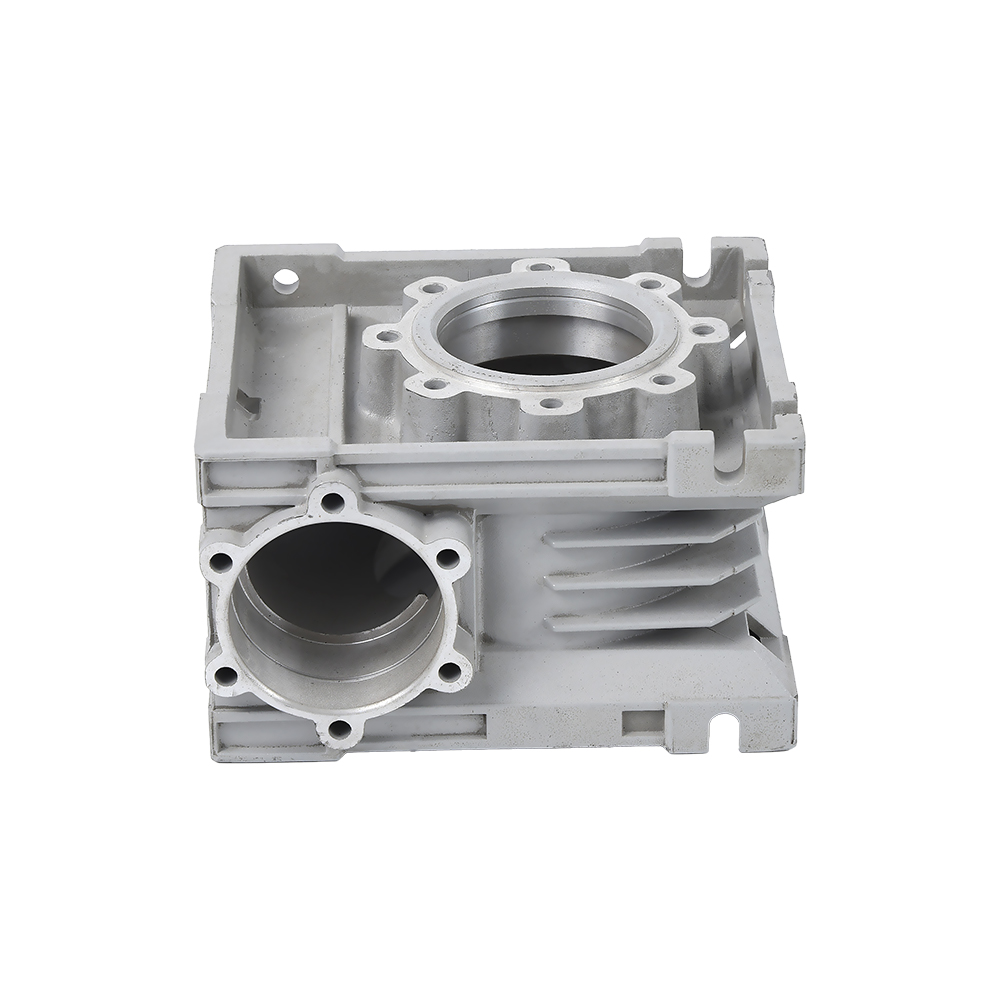
 Vỏ hộp số đúc nhôm để lắp ráp chính xác Vỏ hộp số này thể hiện cách đúc khuôn tạo thành hình học tổng thể trong khi quá trình gia công CNC tiếp theo đạt được dung sai chặt chẽ cần thiết cho việc lắp ráp bánh răng và bịt kín dầu, khiến nó trở thành một ví dụ rõ ràng về quy trình gia công và đúc tích hợp. Xem sản phẩm →
Vỏ hộp số là một ví dụ điển hình. Khuôn tạo thành hình học tổng thể, các hốc ổ trục và các trùm lắp, nhưng các bề mặt bịt kín và lỗ ổ trục thường yêu cầu gia công sau khi đúc. Nếu không gia công, vỏ vẫn có chức năng như vật đúc thô nhưng không thể đáp ứng dung sai cần thiết cho việc lắp ráp bánh răng và làm kín dầu.
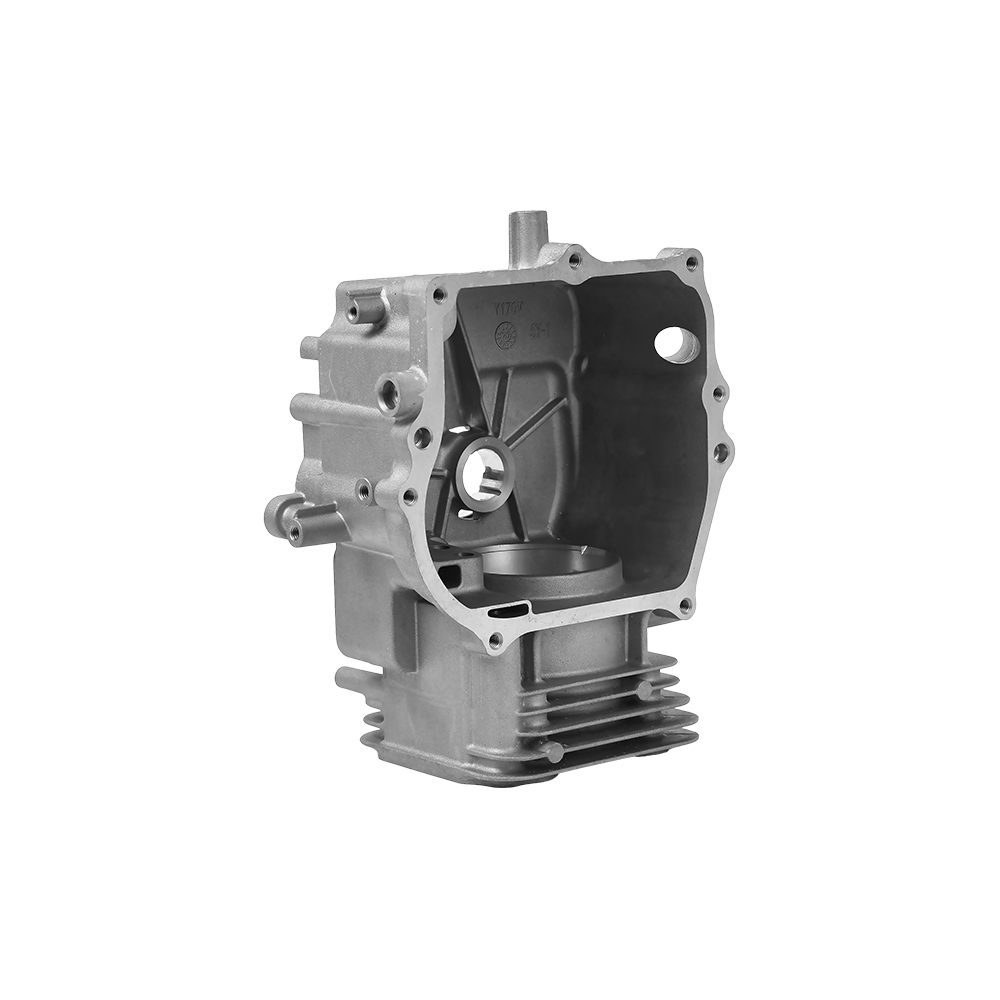
 Phụ kiện động cơ không chổi than yêu cầu gia công thứ cấp Vỏ động cơ và tấm chắn cuối dựa vào phương pháp đúc khuôn để có thành mỏng và chi tiết cánh tản nhiệt phức tạp, nhưng cần gia công chính xác cho độ tròn lỗ khoan và bề mặt lắp ráp stato, tuân theo logic tương tự như vỏ hộp số. Xem sản phẩm →
Các bộ phận của động cơ điện cũng tuân theo logic tương tự. Vỏ động cơ, tấm chắn cuối và các phụ kiện động cơ không chổi than cần có lỗ tròn chính xác, khả năng chịu nhiệt tốt và bề mặt sạch sẽ cho cụm stato. Khuôn đúc cung cấp thành mỏng và các chi tiết vây phức tạp; gia công thứ cấp tạo ra các đặc điểm định vị cuối cùng.
 Van thủy lực đúc nhôm với gia công tích hợp Thân van thủy lực được hưởng lợi từ quá trình đúc khuôn trong nhà và gia công CNC để đảm bảo thành kín áp suất và lỗ van, ren cổng và mặt bịt kín chính xác, đồng thời cho phép phản hồi kích thước nhanh hơn đến khoang khuôn. Xem sản phẩm →
Thân van thủy lực được hưởng lợi từ việc đúc và gia công tích hợp vì một lý do khác. Khuôn đảm bảo các thành kín áp suất và hình dạng đường đi bên trong, trong khi gia công CNC đưa lỗ van, ren cổng và mặt bịt kín về kích thước cuối cùng của chúng. Một nhà cung cấp có thể thực hiện cả hai việc này trong nhà sẽ có vòng liên lạc ngắn hơn khi phản hồi về chiều quay trở lại khoang khuôn.
Từ góc độ người mua, câu hỏi thực tế không phải là liệu nhà cung cấp có xưởng CNC hay không. Hầu như tất cả đều làm như vậy. Câu hỏi quan trọng hơn là liệu cùng một nhóm có sở hữu khuôn, các thông số đúc và đồ gá gia công hay không. Khi cả ba đều ở cùng một cơ sở, các vấn đề sẽ được giải quyết tận gốc thay vì được chuyển qua lại giữa các nhà thầu phụ.
Các câu hỏi nên hỏi nhà cung cấp khuôn đúc trước khi bạn phê duyệt dụng cụ
Báo giá dụng cụ sẽ dễ dàng so sánh hơn khi cả hai nhà cung cấp đều trả lời cùng một bộ câu hỏi kỹ thuật. Sử dụng danh sách dưới đây làm điểm bắt đầu. Nó bao gồm thông tin cần thiết để so sánh chất lượng khuôn, không chỉ giá khuôn.
- Khuôn sẽ sử dụng loại thép, xử lý nhiệt và lớp phủ bề mặt nào? Câu trả lời phải cụ thể, chẳng hạn như H13 được làm cứng bằng chân không cộng với thấm nitơ, không chỉ đơn giản là “thép”.
- Bạn có chạy mô phỏng dòng chảy khuôn trước khi cắt thép không? Các báo cáo mô phỏng cho thấy mô hình lấp đầy dự kiến, bẫy khí và trạng thái đông đặc. Yêu cầu xem báo cáo.
- Có bao nhiêu khoang được bao gồm trong giá khuôn niêm yết? Giá của khuôn một khoang không thể so sánh với giá của khuôn hai khoang nếu không điều chỉnh sản lượng trên mỗi bộ phận.
- Dung sai kích thước vật đúc sẽ giữ được trước khi gia công là bao nhiêu? Điều này cho thấy liệu nhà cung cấp có hiểu được mối liên hệ giữa tình trạng khuôn và độ lệch chiều hay không.
- Bao gồm bao nhiêu lần chụp thử? Chi phí lấy mẫu và số lượng mẫu là một phần của thỏa thuận về dụng cụ.
- Tuổi thọ khuôn dự kiến là bao nhiêu và bạn đề xuất lịch bảo trì nào? Tuổi thọ của khuôn ảnh hưởng đến chi phí dài hạn cho mỗi bộ phận chứ không phải giá dụng cụ ban đầu.
- Liệu cùng một nhà máy có thực hiện hoàn thiện CNC sau khi đúc không? Đúc trong nhà cộng với gia công giúp giảm rủi ro chuyển giao và giữ quyền sở hữu dung sai ở một nơi.
- Những sửa chữa khuôn nào được bao gồm trong bảo hành báo giá và bao nhiêu lần chụp? Điều này giúp khuôn giá rẻ không trở nên đắt sau một nghìn chi tiết đầu tiên.
Câu trả lời cho những câu hỏi này quan trọng hơn lời rao hàng bóng bẩy. Một nhà cung cấp đưa ra câu trả lời kỹ thuật rõ ràng, trung thực trong giai đoạn tạo dụng cụ có nhiều khả năng hành xử tương tự trong quá trình sản xuất hàng loạt.
Những câu hỏi thường gặp về khuôn đúc nhôm
Sự khác biệt giữa khuôn và khuôn là gì?
Khuôn là một thuật ngữ chung cho dạng rỗng được sử dụng để tạo hình vật liệu. Khuôn là một công cụ cụ thể được sử dụng trong đúc khuôn: nó hoạt động dưới áp suất phun rất cao, có các bộ phận chuyển động như thanh trượt và đầu phun, đồng thời quay vòng nhanh hơn nhiều so với khuôn cát thông thường. Trong khuôn đúc nhôm, từ khuôn là thuật ngữ chính xác.
Bạn có thể chụp được bao nhiêu bức ảnh từ khuôn đúc nhôm?
Với thép H13 và việc bảo trì thích hợp, khuôn sản xuất các bộ phận bằng nhôm thường có tuổi thọ từ 100.000 đến 200.000 lần chụp. Thép ESR cao cấp hơn và phương pháp xử lý bề mặt được bảo vệ có thể đẩy điều này lên mức cao hơn. Độ phức tạp hình học của khuôn và hợp kim được đúc là hai biến số lớn nhất.
Loại thép nào là tốt nhất cho khuôn đúc nhôm?
H13 là tiêu chuẩn công nghiệp cho khuôn nhôm sản xuất. Nó cung cấp sự cân bằng tốt về độ cứng, độ dẻo dai và khả năng chống mỏi nhiệt. H11 có thể được chọn cho các lõi rất phức tạp cần độ bền cao hơn, trong khi cấp H13 ESR cao cấp được sử dụng cho các dự án dài hạn trong đó chi phí dụng cụ cao hơn được chứng minh bằng chi phí mỗi bộ phận thấp hơn.
Một khuôn có thể được sử dụng để tạo ra nhiều bộ phận khác nhau không?
Không phải với một khoang cố định duy nhất. Khuôn tạo ra một hình dạng khoang, mặc dù các hạt dao có thể hoán đổi cho nhau có thể cho phép một nhóm các bộ phận tương tự nhau sử dụng cùng một đế khuôn. Mỗi thay đổi về hình dạng bộ phận đòi hỏi phải thay đổi hình học khoang, cách bố trí đường ray hoặc cả hai. Đừng mong đợi một khuôn duy nhất có thể bao phủ các thiết kế bộ phận hoàn toàn khác nhau.
Khuôn nhiều khoang có làm giảm chi phí cho mỗi chi tiết không?
Có, bởi vì có nhiều bộ phận hơn được sản xuất trong cùng một chu kỳ máy. Nhưng bản thân khuôn có giá cao hơn, việc thiết lập trở nên phức tạp hơn và một khiếm khuyết trong một khoang có thể làm hỏng toàn bộ dụng cụ. Khuôn nhiều khoang là lựa chọn phù hợp khi sản lượng hàng năm cao và thiết kế bộ phận ổn định.
Tại sao độ xốp xuất hiện ngay cả khi khuôn còn mới?
Độ xốp trong vật đúc nhôm thường xuất phát từ khí bị mắc kẹt hoặc co ngót trong quá trình hóa rắn. Khuôn kiểm soát điều này thông qua hệ thống thông hơi, vị trí tràn, thiết kế cổng và bố trí đường làm mát. Nếu thiết kế khuôn đúng nhưng độ xốp vẫn xuất hiện thì các thông số quy trình có thể nằm ngoài cửa sổ được khuyến nghị.
Các bộ phận đúc bằng nhôm có luôn cần gia công sau khi đúc không?
Hầu hết các bộ phận chức năng đều làm như vậy. Khuôn tạo ra hình dạng gần như lưới, nhưng lỗ khoan, mặt bịt kín, ren và dung sai chặt chẽ đòi hỏi phải gia công CNC. Một nhà cung cấp có cả khả năng đúc khuôn và gia công có thể duy trì dung sai dưới một mái nhà và giảm thiệt hại khi vận chuyển và xử lý.
Mất bao lâu để xây dựng một khuôn đúc nhôm?
Đối với khuôn có độ phức tạp trung bình, thời gian thực hiện thông thường là từ sáu đến mười hai tuần, tùy thuộc vào độ sâu khoang, số lượng slide và liệu có bao gồm mô phỏng dòng chảy khuôn hay không. Giai đoạn lấy mẫu và phê duyệt sẽ kéo dài thêm vài tuần nữa. Nếu nhà cung cấp hứa hẹn thời gian giao hàng rất ngắn, hãy hỏi xem có bao nhiêu giờ xác nhận thiết kế.
Kiểm tra nhiệt là gì và tại sao nó lại quan trọng?
Kiểm tra nhiệt là mạng lưới các vết nứt nhỏ xuất hiện trên bề mặt khuôn sau các chu kỳ gia nhiệt và làm mát lặp đi lặp lại. Nó chuyển các dấu vết lên vật đúc, làm tăng nguy cơ hàn và cuối cùng buộc phải sửa chữa khuôn. Làm mát khuôn tốt và thông số kỹ thuật thép thích hợp sẽ trì hoãn việc bắt đầu kiểm tra nhiệt.
Khuôn đúc nhôm không phải là một món hàng mà bạn mua một lần rồi quên. Nó là một công cụ chính xác giúp xác định chất lượng bộ phận, độ ổn định trong sản xuất và chi phí đơn vị dài hạn của bạn. So sánh loại thép, thiết kế làm mát, số lượng khoang và kế hoạch bảo trì trước khi so sánh giá. Khi khuôn được thiết kế và chế tạo chính xác, quá trình đúc có cơ hội diễn ra suôn sẻ; khi khuôn bị yếu đi để tiết kiệm tiền, mỗi mẻ tiếp theo sẽ trả tiền cho việc đó.
Nếu bạn đang đánh giá một nhà cung cấp cho một dự án đúc nhôm, hãy đưa thông số kỹ thuật của dụng cụ vào quy trình báo giá của bạn và liên hệ trực tiếp với nhóm của chúng tôi để thảo luận về một thiết kế khuôn phù hợp với cả hình dạng bộ phận và khối lượng sản xuất của bạn.